 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Suportes de recozimento para bobinadeiras de fio: guia de tipos, seleção e manutenção
Um processador de cabos de aço no Sudeste Asiático rejeitou recentemente quase 30% de um lote recozido porque as bobinas estavam grudadas e as camadas externas estavam arranhadas sem possibilidade de reparo. O perfil do forno estava correto, a atmosfera protetora era estável e o tempo de ciclo correspondia à especificação do material. As falhas não vieram do tratamento térmico em si. Eles vieram dos transportadores de recozimento para bobinadeiras de fio que seguravam as bobinas durante o ciclo.
Os transportadores de recozimento para bobinadeiras de arame não são caixas passivas que apenas transportam bobinas para dentro do forno. Eles controlam quanto contato a superfície do fio faz com as estruturas de aço, quão livremente a atmosfera do forno circula entre as camadas, quão uniformemente a pilha distribui o peso e quanto abuso mecânico as bordas da bobina sofrem durante a carga e descarga. No recozimento em lote, o projeto do transportador é uma das variáveis mais diretas que uma planta pode alterar para eliminar defeitos de aderência e arranhões sem alterar as configurações do forno.
Este artigo explica o que são transportadores de recozimento, por que eles causam ou curam os defeitos mais comuns de recozimento em lote, quais tipos e materiais de transportadores estão disponíveis e como selecionar, integrar e manter os transportadores para que tenham um desempenho consistente ao longo dos anos de serviço. Ele também conecta as decisões da transportadora à linha mais ampla de processamento de fios, incluindo equipamentos de enrolamento, enrolamento e recozimento de extremidades de cabos de aço.
Desde 1992, nossa empresa fabrica equipamentos de processamento de cabos de aço, incluindo máquinas para recozimento de cabos de aço, bobinadoras, prensas hidráulicas e acessórios correspondentes, para clientes em mais de uma dúzia de países. A orientação neste artigo reflete os padrões de campo que observamos quando os processadores combinam suas linhas de recozimento de bobinas com operações de recozimento final e acabamento.
Portadores de recozimento para bobinadeiras de fio: definição e função no recozimento em lote
Um transportador de recozimento é uma cesta, bandeja, estrutura ou acessório reutilizável que suporta bobinas de fio durante o recozimento em lote. Ele mantém a geometria da bobina intacta, separa as camadas adjacentes para que as superfícies dos fios não se soldem, permite que a atmosfera e o calor do forno cheguem a cada volta e torna a pilha mecanicamente estável para que possa ser levantada por um guindaste, um empurrador ou uma máquina de carregamento sem deslocamento.
Em uma operação típica de recozimento em lote, o fio é enrolado em uma bobina, baixado sobre um transportador e empilhado em dois, três ou quatro transportadores dentro de um forno tipo sino ou caixa. O forno é selado, purgado com nitrogênio ou hidrogênio, aquecido até a temperatura de recozimento, mantido durante o tempo de imersão necessário e depois resfriado de maneira controlada. Cada estágio desse ciclo exerce forças sobre o fio que o transportador deve controlar.
O contato direto entre as camadas da bobina é o problema central. Nas temperaturas de recozimento, as superfícies de aço limpas podem aderir por difusão, especialmente sob a pressão compressiva de bobinas empilhadas. Um transportador bem projetado reduz a área de contato, introduz recursos de separação, como placas perfuradas ou tela de arame, e distribui o peso morto da pilha de modo que nenhuma camada isolada carregue carga local excessiva.
As transportadoras também afetam a circulação atmosférica. No recozimento do sino de hidrogênio, por exemplo, o gás deve fluir através da pilha de bobinas e remover os contaminantes da superfície. Um transportador com uma área aberta baixa bloqueia o fluxo, prolonga o tempo do ciclo e cria variações locais na condição de óxido. Um transportador com perfuração generosa, geometria rígida e suportes cuidadosamente posicionados proporcionam à atmosfera um caminho previsível ao redor e através das bobinas.
Finalmente, o transportador é uma ferramenta reutilizável. Deve sobreviver a centenas de ciclos de aquecimento, resfriamento e manuseio mecânico sem distorcer. Esse requisito orienta a escolha do método e do material de construção, ambos examinados posteriormente neste guia.
Leitura Relacionada
Defeitos colados e arranhados: Por que o design da transportadora decide a qualidade da bobina
A colagem é a fusão de superfícies de fios adjacentes em pontos de contato localizados. Arranhar é a abrasão mecânica da superfície do fio quando as camadas se deslocam umas em relação às outras durante o aquecimento, resfriamento ou manuseio do forno. Ambos os defeitos estão entre os problemas de qualidade mais frequentemente relatados no recozimento em lote de fios e vergalhões de aço. O objetivo de muitos redesenhos de suportes de recozimento é justamente prevenir esses dois defeitos.
Os dados discutidos abaixo vêm de registros de defeitos coletados em diversas operações de recozimento em lote que processaram fios de aço de médio carbono em transportadores empilháveis. Embora cada planta tenha sua própria combinação de condições do forno, qualidade da atmosfera e qualidade do material, a distribuição das causas dos defeitos segue padrões notavelmente consistentes. Em mais de 60% dos casos relatados, a causa raiz envolveu o transportador e não o controlador do forno. Agrupamos os relatórios em cinco categorias de origem do defeito para que as equipes de processamento possam ver onde as melhorias da transportadora têm maior vantagem. O gráfico abaixo mostra como as causas dos defeitos foram atribuídas antes das fábricas otimizarem seus suportes de recozimento.
Quatro das cinco categorias de defeitos no gráfico estão diretamente ligadas ao projeto ou à condição do transportador. A aderência entre camadas de bobinas adjacentes foi responsável pela maior parcela, com 42% dos defeitos relatados; isso ocorre quando a pressão e a temperatura de contato são altas o suficiente para que a ligação por difusão comece. Transportadores com superfícies planas e contínuas proporcionam ao fio menos pontos de contato, mas áreas de contato maiores, o que paradoxalmente aumenta o risco de aderência porque cada ponto de contato carrega alta pressão local. Os transportadores perfurados com nervuras de suporte estreitas reduzem drasticamente a área de contato e apresentam a melhoria mais rápida nas rejeições relacionadas a aderências. Os arranhões representaram 26% e, na maioria dos casos, a causa raiz foi uma superfície de suporte áspera, rebarbas soldadas ou uma barra de suporte deformada que roçou no fio à medida que a pilha se expandia e contraía. A deformação da bobina em 14% normalmente ocorre após empilhamento excessivo ou uso de transportadores com superfícies horizontais irregulares. A descoloração em 11 por cento é normalmente causada pelo fluxo de gás bloqueado, que é outro fator relacionado ao transportador, uma vez que a área aberta do transportador determina a quantidade de atmosfera que atinge o centro da bobina. Os 7% restantes de defeitos foram atribuídos a danos de manuseio durante a transferência entre a bobinadeira, o transportador e o forno, o que novamente é um problema de geometria do transportador e de compatibilidade de acessórios. Em termos práticos, isso significa que uma planta poderia reduzir o total de defeitos de recozimento em mais da metade, simplesmente substituindo um transportador de bandeja sólida por uma cesta adequadamente ventilada e de baixo contato com a mesma área. A melhoria não é especulativa; vários processadores com os quais trabalhamos mudaram apenas o transportador e mantiveram o mesmo programa de forno, e suas rejeições de aderência caíram em uma ordem de grandeza. A nuance importante é que o design do transportador deve corresponder à largura da bobina, ao diâmetro externo da bobina e à altura de empilhamento dessa linha específica; um transportador que funciona bem para fios finos pode ser completamente errado para barras pesadas. Portanto, quando uma planta relata um aumento repentino nos defeitos por arranhões, a primeira inspeção deve ser das superfícies de suporte e não das temperaturas do forno. A medição regular da planicidade do suporte e da condição das bordas de contato pertence à mesma rotina de controle de qualidade que a calibração do termopar do forno.
Tipos comuns de transportadores de recozimento para bobinas de fio
Cinco projetos básicos de suporte cobrem a maioria das aplicações de recozimento em lote na indústria de arame. A escolha entre eles depende do tamanho da bobina, peso, temperatura de recozimento, requisitos atmosféricos e equipamentos de manuseio já instalados na planta. A tabela abaixo resume as principais características de cada projeto.
| Tipo de operadora | Construção | Ventilação | Capacidade de carga | Mais adequado para |
|---|---|---|---|---|
| Suporte de placa de aço perfurado | Placa plana com furos redondos ou ranhurados, bordas soldadas, nervuras de reforço | 30-40% de área aberta | Médio a alto | Recozimento de bobinas de uso geral com alturas moderadas de empilhamento |
| Cesta de malha de arame soldada | Piso e laterais em malha, estrutura de arame soldado, alças de elevação opcionais | 50-60% de área aberta | Baixo a médio | Fio fino, recozimento brilhante onde o acesso à atmosfera é crítico |
| Suporte de estrutura fundida empilhável | Grade de ferro fundido ou aço fundido resistente ao calor com postes de empilhamento integrados | 40-50% de área aberta | Alto | Bobinas de haste pesada, longa vida útil, ciclos de alta temperatura |
| Transportadora expansível segmentada | Segmentos ajustáveis que travam em torno do diâmetro interno da bobina | Depende do espaçamento entre segmentos | Médio | Vários tamanhos de bobina com um único acessório |
| Transportador de luminárias personalizado | Fabricado para bobinar diâmetro interno, diâmetro externo e dimensões do forno | Personalizado | Personalizado | Geometrias especiais de bobinas e sistemas de carregamento automatizados |
Os porta-placas de aço perfuradas são os mais comuns porque combinam baixo custo de fabricação com boa resistência estrutural. A área aberta é obtida com furos redondos ou aberturas ranhuradas, normalmente espaçadas de modo que a placa retenha rigidez suficiente para evitar flacidez entre os suportes. Esses transportadores são um ponto de partida sensato para fios acima de 3 mm de diâmetro, onde o peso da bobina é significativo.
Cestos de tela de arame soldado oferecem maior ventilação e menor área de contato, o que os torna excelentes para recozimento brilhante e para fios finos que riscam facilmente. A sua principal fraqueza é a capacidade de carga limitada: os pisos de malha podem inchar sob pilhas pesadas, por isso são geralmente construídos com uma estrutura periférica e um anel de suporte central. Eles também precisam de inspeção mais frequente porque as interseções individuais dos fios podem se soltar após muitos ciclos térmicos.
Os transportadores de estrutura fundida empilháveis são a opção para serviços pesados. A estrutura fundida mantém sua forma melhor em altas temperaturas do que as fabricações soldadas, e o padrão de grade fornece suporte e ventilação consistentes. Eles custam mais inicialmente, mas em plantas de alta tonelagem a vida útil mais longa geralmente reduz o custo por ciclo de recozimento.
Transportadoras segmentadas e personalizadas atendem a propósitos mais restritos. Os transportadores segmentados são convenientes para fábricas que processam uma ampla variedade de diâmetros de bobina porque a mesma base pode ser ajustada em vez de comprar um transportador separado para cada tamanho. Acessórios personalizados são justificados quando o forno de recozimento tem dimensões incomuns ou quando uma máquina de carregamento automatizada requer geometria precisa do transportador.
| Cenários de aplicação
| Ênfase na seleção
|
Materiais transportadores de recozimento: propriedades, temperaturas e economia
A seleção do material determina por quanto tempo um transportador mantém sua forma, quanta incrustação cai no fio e quanto custa o transportador por ciclo de recozimento. A tabela abaixo compara as cinco famílias de materiais mais utilizadas pelos fabricantes e fornecedores de transportadores.
| Materiais | Temperatura máxima contínua | Comportamento de oxidação | Custo relativo | Vida útil esperada |
|---|---|---|---|---|
| Aço carbono (Q235/A36) | 550-600°C | Escala rapidamente acima de 550°C | Baixo | 2-4 anos em serviço em baixa temperatura |
| Baixo-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Descamação moderada, forma uma camada protetora de óxido | Médio | 4-6 anos |
| Aço inoxidável 304 | 800-850°C | Boa resistência à oxidação, custo moderado | Médio-high | 6-8 anos |
| Aço inoxidável 310S/309 | 1000-1050°C | Excelente resistência à oxidação em alta temperatura | Alto | 8-12 anos |
| Aço fundido resistente ao calor (base Ni-Cr) | 900-1000°C | Excelente estrutura fundida resiste à fluência | Alto | 8-12 anos |
O aço carbono é atraente quando o ciclo de recozimento fica abaixo de 600°C. Nessas condições, proporciona resistência e rigidez adequadas a um baixo preço de compra. O problema começa quando as plantas aumentam a temperatura do ciclo ou prolongam o tempo de imersão, porque a escamação rápida remove a seção transversal do material e a escama se espalha no fio, causando marcas na superfície que aparecem após a trefilação.
Os aços resistentes ao calor de baixa liga são uma atualização comum. Custam cerca de 30 a 40 por cento mais do que o aço carbono simples, mas duram cerca de duas vezes mais no mesmo serviço, o que normalmente os torna mais baratos numa base de custo por ciclo. Eles são o mínimo recomendado para recozimento em lote acima de 650°C.
Os transportadores de aço inoxidável, especialmente os graus 304 e 310S, são preferidos quando grandes pacotes de arame fino são recozidos repetidamente e a qualidade da superfície é a principal prioridade. O aço inoxidável não forma a mesma incrustação solta que o aço carbono, portanto o risco de partículas de incrustação se fixarem no fio é muito menor. O maior custo do material é justificado pelas menores taxas de refugo nas linhas de recozimento brilhante.
Os transportadores fundidos resistentes ao calor são a solução premium para operações que executam ciclos contínuos de alta temperatura, como recozimento de fio inoxidável ou fio de mola de válvula. Sua estrutura fundida resiste melhor à fluência do que as chapas soldadas e o design da grade minimiza os pontos de contato. As fábricas que operam em dois ou três turnos normalmente descobrem que os transportadores fundidos pagam o investimento inicial mais elevado dentro de dezoito meses.
Alguns fabricantes também oferecem transportadores de aço carbono aluminizado. O revestimento de alumínio oferece proteção moderada contra oxidação em torno de 600 a 650°C a um custo menor que o inoxidável. O revestimento degrada-se gradualmente, por isso os transportadores aluminizados são melhor tratados como uma opção descartável para bobinas com carga leve.
Como selecionar transportadores de recozimento para bobinadeiras de fio
A seleção começa com dados do processo, não com um catálogo de produtos. Antes de entrar em contato com um fabricante ou fornecedor, colete os seguintes parâmetros operacionais para sua linha.
- Diâmetro externo da bobina, diâmetro interno e altura após enrolamento na bobina
- Peso da bobina e peso total máximo de uma pilha totalmente carregada
- Temperatura de recozimento, tempo de imersão e composição da atmosfera do forno
- Dimensões internas do forno e método de carregamento (guindaste, empurrador ou carrinho automatizado)
- Uniformidade de aquecimento necessária e desvio de temperatura aceitável dentro da pilha
- Equipamento de manuseio e rota de transferência da bobinadeira para o transportador e para o forno
- Número de turnos de produção e vida útil alvo da transportadora
- Orçamento para compra inicial versus custo de longo prazo por ciclo de recozimento
Uma vez definidos esses parâmetros, proceda à seleção em uma ordem estruturada.
- Defina a pilha de bobinas de pior caso: a bobina mais pesada, o arranjo de empilhamento mais alto e o ciclo mais quente ao qual o transportador deve sobreviver.
- Calcule a pressão de contato na camada inferior da bobina usando o peso da pilha dividido pela área total de contato do suporte.
- Escolha um tipo de transportador que limite a área de contato, mantendo as bordas da bobina estáveis e evitando telescopagem.
- Verifique se a área aberta do transportador corresponde ao sistema de atmosfera do forno e à vazão de gás necessária.
- Compare os tipos de materiais com a temperatura e a atmosfera do ciclo e selecione o tipo com o menor custo por ciclo.
- Confirme a compatibilidade de manuseio com ganchos de guindaste, garfos ou máquinas de carregamento existentes.
- Estabeleça um cronograma de inspeção e uma estratégia de peças sobressalentes com o fornecedor antes do processamento do primeiro lote.
Ao comprar transportadores de recozimento diretamente de um fabricante, verifique se o fornecedor produz os transportadores a partir de estoque de aço certificado, se pode fornecer certificados de material e se oferece grades sobressalentes, barras de suporte e postes de empilhamento para substituição posterior. Muitos compradores preferem adquirir transportadores de um único fabricante que também fornece seus equipamentos de bobinamento e recozimento, porque as tolerâncias dimensionais e as recomendações de materiais permanecem consistentes em toda a linha de processo. Se você comprar em grande volume, um acordo de atacado com um fabricante confiável pode reduzir consideravelmente o custo por unidade. Lembre-se de que um transportador é uma ferramenta consumível com vida útil finita; avalie o preço de compra como custo por ciclo de recozimento, não como uma despesa de capital única.
Integração de transportadores de recozimento com equipamentos de enrolamento e recozimento de fio
Em uma moderna linha de processamento de fios, a transportadora não está sozinha. A bobina sai da bobinadeira de fio, é transferida para o transportador e depois passa pelo forno de recozimento. O enrolador determina as dimensões da bobina, a tensão do enrolamento e a condição da superfície do fio à medida que ele é colocado no transportador. Se a bobinadeira produzir bobinas soltas ou telescópicas, a transportadora não poderá corrigir isso; se o transportador tiver bordas afiadas, até mesmo uma bobina perfeitamente enrolada ficará arranhada.
O ponto de integração que mais importa é a correspondência dimensional entre o diâmetro interno da bobina e o diâmetro do suporte do transportador. Uma bobina com diâmetro interno de 500 mm deve assentar em um suporte que a segure no furo interno sem pressionar os envoltórios externos. O transportador deve ser projetado de forma que a bobina fique apoiada em pelo menos dois anéis, permitindo que a atmosfera passe através do furo durante todo o ciclo.
No final da etapa de recozimento, os processadores de cabos de aço geralmente realizam operações adicionais de tratamento final, como corte, fusão e afunilamento. Em nossa linha de produtos, a máquina de recozimento e afilamento de cabo de aço RDQ1011 combina as etapas de recozimento e formação de extremidade em uma única operação, produzindo uma extremidade cônica compacta que não se desfaz.
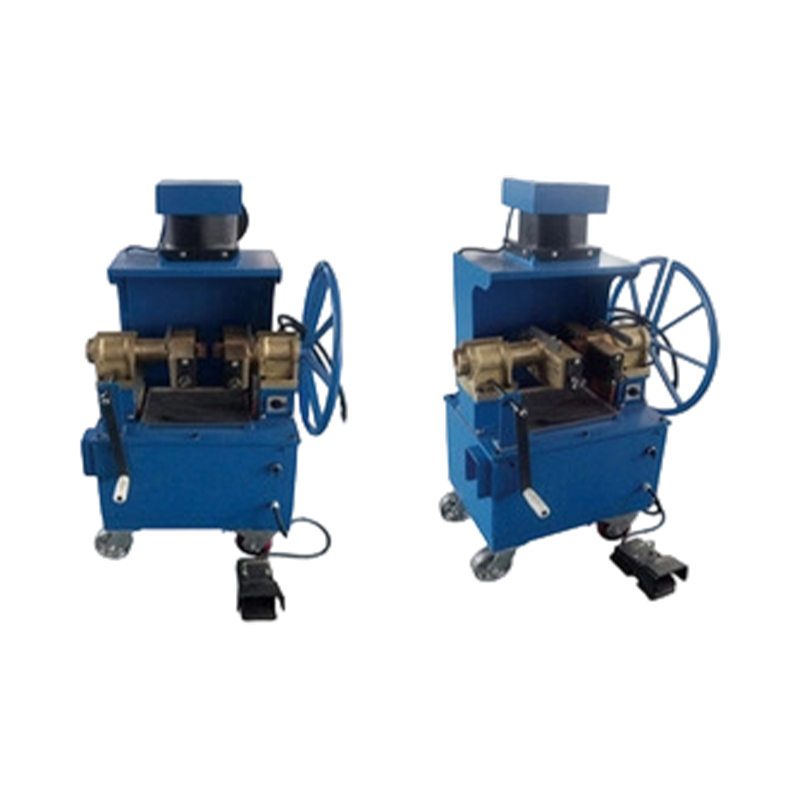 Máquina de recozimento e afilamento de cabo de aço RDQ-1011 Esta máquina combina recozimento e conformação de extremidades em uma única etapa, produzindo extremidades cônicas compactas e que não se desfiam. É adequado para cabos de elevadores, minas e guindastes, com fácil operação e baixo consumo de energia. Ver Produto →
Para o lado do enrolamento, a máquina enroladora de cabo de aço XT1600 fornece enrolamento controlado do cabo de aço em bobinas ou bobinas com tensão ajustável, para que a bobina saia do enrolador em uma forma limpa e estável e possa ser transferida para o transportador sem danos nas bordas.
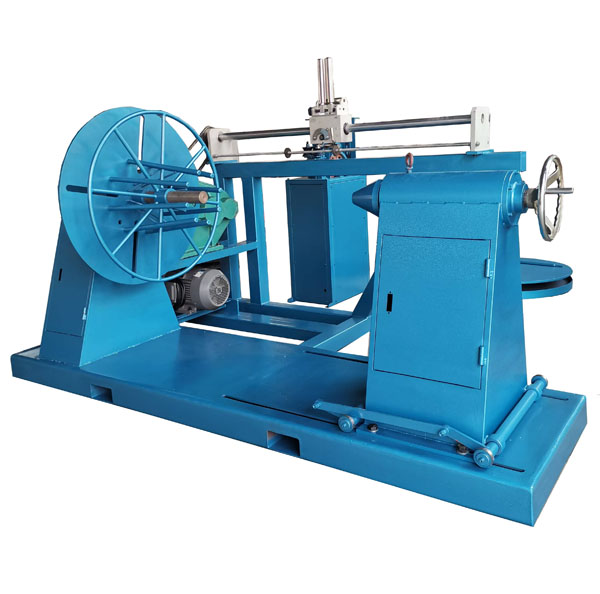 Máquina de enrolar cabo de aço XT-1600 Projetada para enrolamento controlado de cabos de aço em bobinas com tensão ajustável, esta máquina garante bobinas limpas e estáveis para uma transferência segura. Possui alto torque, regulação de velocidade contínua e medição precisa de comprimento. Ver Produto →
Quando o programa de produção inclui o recozimento separado de extremidades específicas do cabo de aço sem reaquecer toda a bobina, a máquina de recozimento de cabo de aço RDQ1010 oferece ao operador uma estação de trabalho dedicada para essa tarefa, o que reduz o consumo de energia do forno e encurta a cadeia do processo.
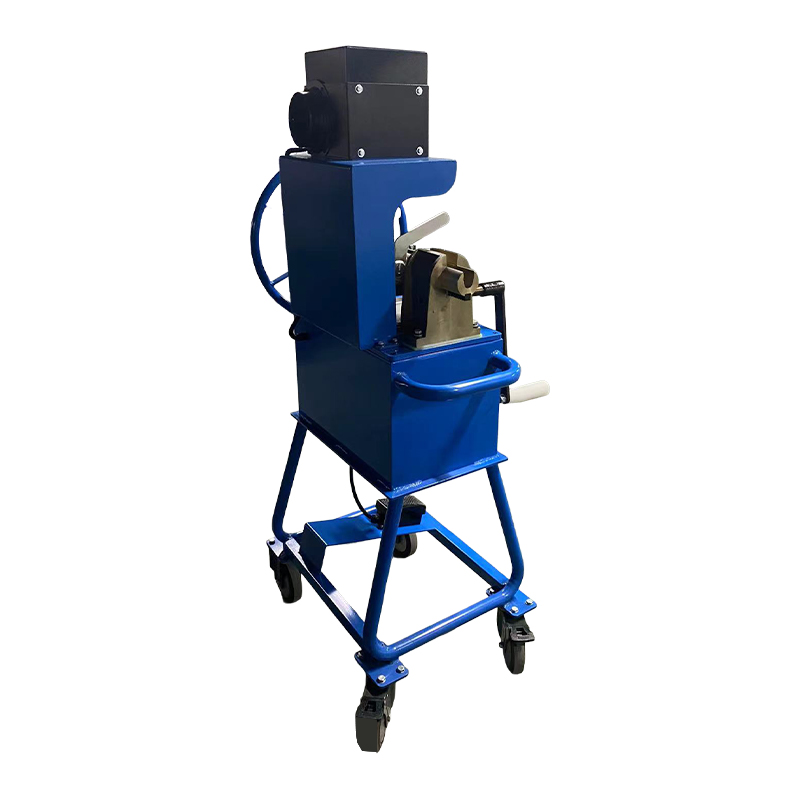 Máquina de recozimento de cabo de aço RDQ-1010 Esta estação de trabalho de recozimento dedicada processa extremidades específicas de cabos de aço sem reaquecer toda a bobina, reduzindo o uso de energia do forno e encurtando a cadeia de processo. Ele lida com múltiplas dimensões de cabos sem substituição de peças. Ver Produto →
Ao alinhar a seleção do transportador com a saída da bobina e o equipamento de acabamento, um processador cria um fluxo contínuo de material: bobinas estáveis, transferência segura, recozimento uniforme e geometria final consistente. Esse fluxo melhora não apenas a qualidade, mas também a eficiência da mão de obra, porque os operadores gastam menos tempo reparando danos nas bordas e reconfigurando as bobinas.
Leitura Relacionada
Manutenção e vida útil dos transportadores de recozimento
Um transportador de recozimento bem construído pode durar anos, mas somente se a planta o inspecionar em um cronograma fixo e reparar pequenos danos antes que se tornem um problema de qualidade. Os transportadores negligenciados desenvolvem rebarbas afiadas, placas de suporte flácidas e depósitos pesados de incrustações que causam diretamente arranhões e defeitos de descoloração.
A atividade de manutenção mais importante é a inspeção regular de todas as superfícies que tocam o fio. Rebarbas e respingos de solda devem ser lixados imediatamente. As barras de suporte distorcidas devem ser endireitadas ou substituídas antes do próximo carregamento, porque uma barra deformada altera a distribuição de pressão através da pilha de bobinas e aumenta o risco de emperramento.
| Frequência | Item de inspeção | Critérios de Aceitação |
|---|---|---|
| Depois de cada ciclo | Superfícies de contato da bobina para acúmulo de incrustações e rebarbas | Sem saliências superiores a 0,5 mm |
| Mensalmente | Planicidade em todo o plano de suporte | Desvio inferior a 5 mm na largura do suporte |
| Trimestralmente | Condição da solda e rachaduras visíveis | Sem fissuras visíveis com mais de 10 mm |
| Antes das campanhas de forno | Materiais thickness at high-stress points | Espessura restante de pelo menos 70% da original |
Os métodos de limpeza dependem do material. Os transportadores de aço carbono podem ser limpos com escova de aço ou jateamento durante paradas programadas do forno. Os suportes inoxidáveis e fundidos resistentes ao calor são melhor limpos por jateamento suave ou decapagem química para evitar danificar a camada protetora de óxido. Evite extinguir um veículo quente com água; o choque térmico distorcerá a estrutura e encurtará sua vida útil.
O trabalho de reparo deve ser realizado com material de enchimento que corresponda ao metal base do suporte. O uso de arame de solda de aço macio comum em um suporte resistente ao calor cria zonas de baixa liga que oxidam rapidamente e se tornam os primeiros pontos de falha. Um fabricante confiável pode fornecer a haste de reparo correta e também reusinar a superfície de suporte quando o trabalho de reparo acumulado tornar o transportador irregular.
A substituição é devida quando ocorrer qualquer uma das seguintes condições: desbaste do material abaixo de 70% da espessura original, rachaduras recorrentes nas soldas de suporte, deformação permanente superior a 5 mm no plano de suporte ou perda de área aberta devido ao acúmulo de incrustações que não pode ser removida pela limpeza. Operar um transportador desgastado além desses limites coloca toda a pilha de bobinas em risco.
FAQ: Portadores de recozimento para bobinadeiras de fio
Para que é utilizado um transportador de recozimento para bobinadeiras de fio?Ele suporta e separa as bobinas de fio durante o recozimento em lote, evita aderência e arranhões, permite a circulação da atmosfera do forno ao redor e através da pilha de bobinas e estabiliza a pilha para elevação e carregamento seguros do forno. |
Por que as bobinas de fio ficam grudadas durante o recozimento?Na temperatura de recozimento, superfícies de aço limpas em contato direto podem aderir por difusão. A pressão compressiva das bobinas empilhadas aumenta o grau de contato, portanto, reduzir a área de contato através do design do transportador é a principal contramedida. |
De que material devem ser feitos os suportes de recozimento?Para ciclos abaixo de 600°C, o aço carbono é econômico. Para temperaturas mais altas, são preferidos aço resistente ao calor de baixa liga, aço inoxidável 304 ou 310S ou ligas fundidas resistentes ao calor. A escolha depende da temperatura máxima do ciclo, da atmosfera e da vida útil pretendida. |
Quantas bobinas podem ser empilhadas em um suporte de recozimento?Isso depende do projeto do transportador, do peso da bobina e da altura do forno. Uma regra geral é manter a carga da camada inferior abaixo do limite de fluência do fio e do material de suporte; quatro a seis bobinas são comuns para tamanhos de fio médios. |
Quanto tempo dura um transportador de recozimento?Os transportadores fabricados em aço carbono geralmente duram de dois a quatro anos em serviço em baixa temperatura, enquanto os transportadores fundidos resistentes ao calor podem durar de oito a doze anos. A prática de limpeza e os cuidados com o manuseio são tão importantes quanto a qualidade do material. |
Podem ser usados transportadores de um fornecedor diferente com um forno existente?Sim, desde que a área ocupada, a altura do empilhamento, a área aberta e a qualidade do material correspondam ao forno e ao processo. Um fabricante respeitável normalmente solicitará o desenho do forno e os parâmetros da bobina antes de produzir os transportadores. |
Os suportes de recozimento afetam o tempo de ciclo?Significativamente. Um transportador com área aberta limitada retarda a troca de atmosfera e a transferência de calor, o que pode estender o tempo do ciclo em 10 a 20 por cento. Os transportadores otimizados reduzem o desvio de temperatura dentro da pilha de bobinas e podem encurtar o ciclo sem risco à qualidade do produto. |
Considerações finais sobre transportadores de recozimento para bobinadeiras de fio
Os transportadores de recozimento são os burros de carga silenciosos da planta de processamento de arame. Eles observam cada ciclo, absorvem cada oscilação de temperatura e carregam todo o peso da pilha de bobinas, mas muitas vezes são o último componente a ser revisado quando as taxas de defeitos aumentam. As evidências de campo são consistentes: a geometria, o material e a condição do suporte são a diferença entre um processo de recozimento estável e um que produz sucata intermitente.
Ao selecionar um transportador, comece com seus próprios dados de processo, incluindo a bobina mais pesada, o ciclo mais quente, o tipo de atmosfera e a rota de manuseio da bobina até o forno. Combine o tipo e o material da transportadora com esses números, compre de um fabricante que possa certificar o material e inspecione as transportadoras em um cronograma fixo. O custo de um transportador bem projetado é uma pequena fração do valor das bobinas que ele protege.
Se você opera uma linha de processamento de cabos de aço e precisa de equipamentos para completar a cadeia, incluindo enrolamento, bobinagem, recozimento, afunilamento e prensagem, nossa empresa fornece máquinas projetadas para trabalhar em conjunto com a mesma lógica de produção descrita neste artigo. Você pode revisar a linha de produtos neste site ou entrar em contato com nossa equipe de engenharia com os parâmetros da bobina e desenhos do forno.
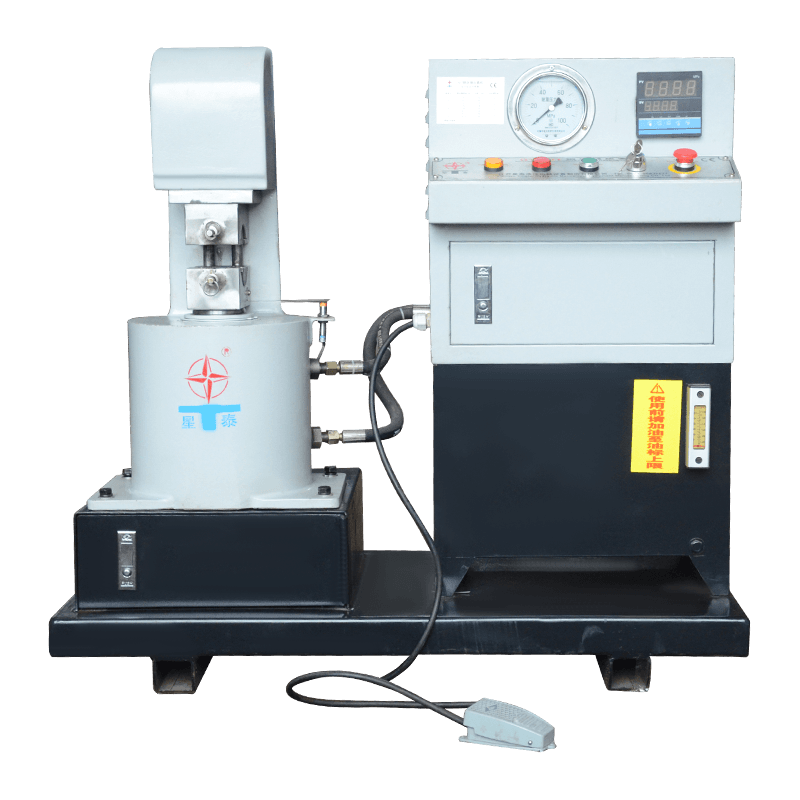
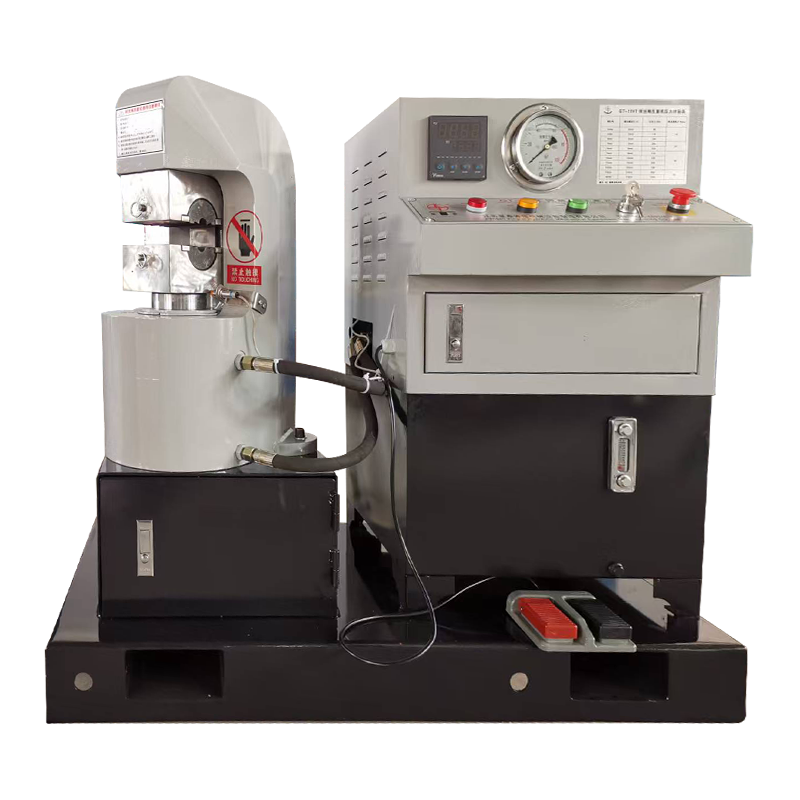
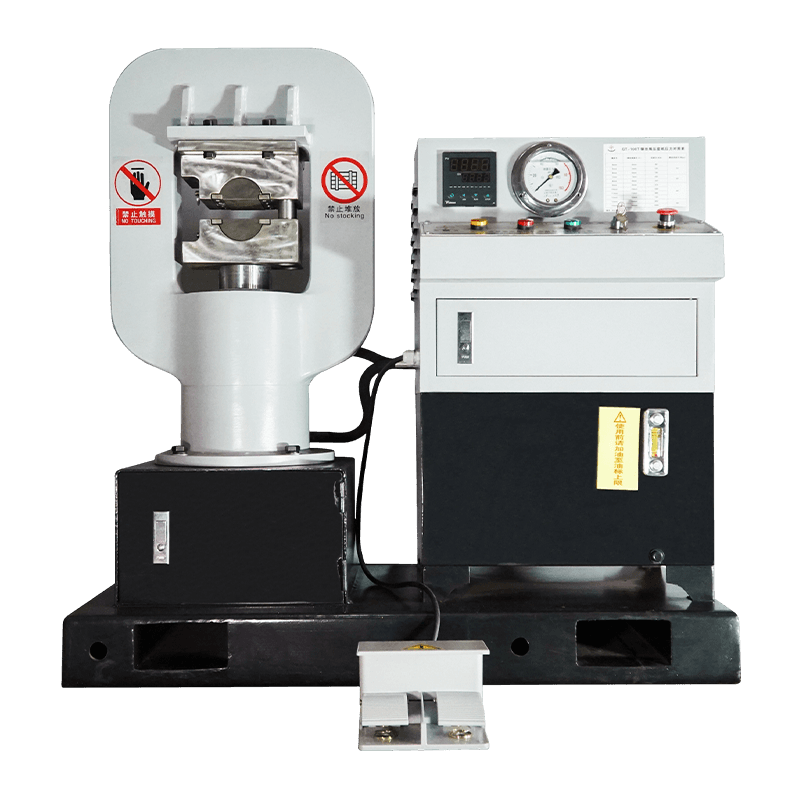
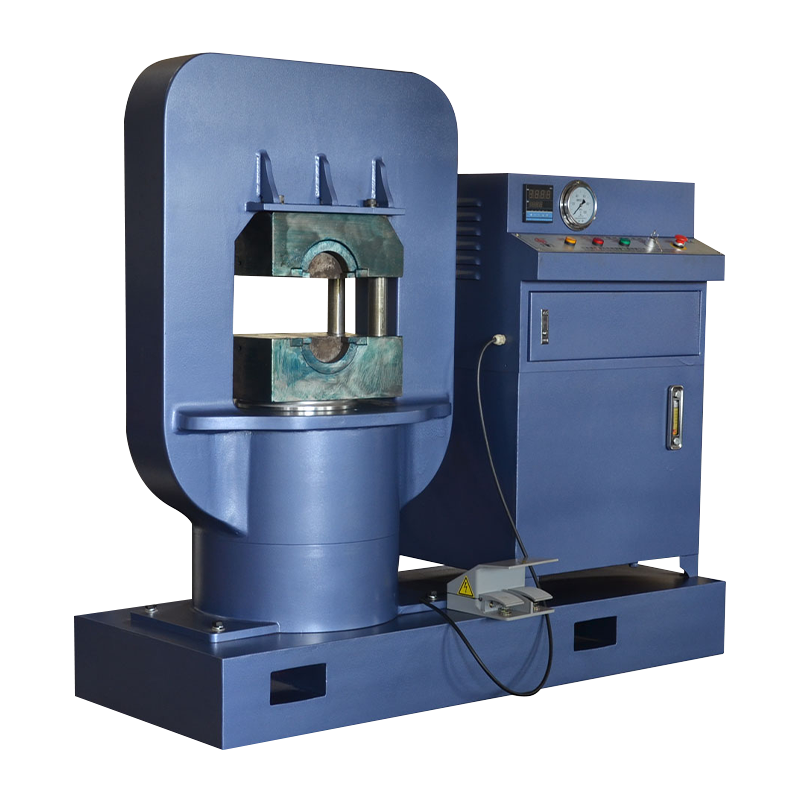
Se você precisar de equipamento hidráulico personalizado ou consulta técnica, por favor sinta-se à vontade para entrar em contato com a equipe de vendas e engenharia da Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Estrada de Longgang, Rua do Porto de Gaogang, Cidade de Taizhou, China.
Direitos autorais © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Todos os Direitos Reservados. Fabricantes personalizados de máquinas hidráulicas Fábrica de atacado de prensas para cabos de aço