
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Cabeças enroladoras para processamento de cabos de aço: tipos, projeto, seleção e manutenção
Uma cabeça de enrolamento é o conjunto rotativo que recebe o cabo de aço, as extremidades do fio recozido ou o fio-máquina e os transforma em uma bobina espiral firmemente controlada. Para fabricantes que produzem eslingas de cabos de aço, terminações de cabos ou pacotes de enrolamento, o cabeçote de enrolamento é um componente de suporte de carga e de definição de forma da linha de produção. Errar no projeto pode causar torção do cabo, diâmetro inconsistente da bobina e sucata. Acertar melhora o tempo de atividade, a qualidade da produção e a segurança do operador.
Este guia explica como funcionam os cabeçotes enroladores, quais tipos estão disponíveis, como selecionar o correto e como mantê-lo. Ela se concentra em equipamentos de processamento de cabos de aço comumente usados por fabricantes de cabos e eslingas, bem como por operadores de máquinas de enrolamento. Se você é um fabricante, fornecedor ou atacadista que avalia equipamentos de bobinagem, as informações abaixo o ajudarão a tomar uma decisão de compra mais informada.
O que é uma cabeça enrolada no processamento de cabos de aço?
Uma cabeça de enrolamento é a parte de uma máquina de enrolamento ou bobinagem que gira o cabo de aço em torno de um eixo central. Normalmente inclui um fuso acionado, uma plataforma guia, rolos de alimentação e um colar de formação. O caminho do cabo é controlado pelo ângulo entre o fio de entrada e a cabeça rotativa. À medida que a cabeça gira, a corda é colocada em voltas adjacentes.
Em uma máquina de enrolar cabo de aço, a cabeça enroladora funciona com um mecanismo transversal que move o cabo lateralmente. Isso evita que a corda se acumule em um só lugar. Algumas cabeças de enrolamento também incluem um rolo de pressão que aperta o cabo contra o tambor ou a camada anterior, garantindo uma bobina densa e estável.
O princípio de funcionamento é simples: o cabo que entra deve entrar a uma velocidade constante, enquanto a velocidade de rotação da cabeça e a velocidade de deslocamento são sincronizadas. Se a sincronização falhar, a bobina se soltará, aparecerão lacunas ou a corda poderá se sobrepor. É por isso que a precisão é importante em um cabeçote de enrolamento de nível de produção.
Componentes principais de uma cabeça enroladora
- Fuso ou eixo: transfere torque para o conjunto rotativo.
- Rolos guia: direcione a corda para o passo correto.
- Formando matrizes ou sapatas: modele o diâmetro do laço.
- Freio de tensão: mantém a tensão traseira durante o enrolamento.
- Acionamento transversal: move o cabo ao longo da largura do tambor.
Cada componente afeta a bobina final. Por exemplo, um rolo guia desgastado pode criar marcas superficiais em cabos galvanizados. Um fuso rígido reduz a vibração e mantém a borda da bobina limpa.
Tipos de cabeçotes enroladores e aplicações comuns
As cabeças enroladoras podem ser agrupadas por seu sistema de acionamento e método de controle. Os cabeçotes manuais são simples e baratos, mas dependem muito da habilidade do operador. Cabeçotes elétricos são convenientes para embalagens leves e bobinagem em geral. Cabeçotes hidráulicos fornecem alto torque e controle de velocidade mais suave para cabos de aço pesados. As cabeças servo adicionam feedback de posição e são ideais para linhas de precisão de alta velocidade.
| Tipo | Princípio de funcionamento | Mais adequado para | Capacidade típica |
|---|---|---|---|
| Cabeça de enrolamento manual | Fuso acionado manualmente com guias simples | Oficinas de reparo de baixo volume | Bobinas abaixo de 200 kg |
| Cabeça de enrolamento elétrica | Motor AC acionado com velocidade fixa | Bobinagem leve, embalagem | Bobinas de 200-800 kg |
| Cabeça de enrolamento hidráulico | Motor hidráulico com controle de torque | Produção de cordas pesadas e eslingas | Bobinas de 1 a 10 toneladas |
| Cabeça de enrolamento servo | Servo motor com feedback de encoder | Linhas de precisão de alta velocidade | Variável, alta repetibilidade |
Para comparar essas opções na prática, o gráfico abaixo resume como os clientes avaliam diferentes características do cabeçote de enrolamento quando constroem ou atualizam uma linha de processamento de cabo de aço. Os dados vêm do feedback coletado durante visitas de comissionamento de máquinas. Reflete a percentagem de clientes que identificaram uma capacidade específica como o principal impulsionador da sua configuração final. O gráfico não é uma especificação de desempenho; é uma visão geral de apoio à decisão. Leia-o como ponto de partida para sua própria lista de verificação de seleção.
O gráfico mostra que a energia hidráulica é o requisito dominante para a fabricação de eslingas para serviços pesados. As linhas de corte e afilamento de alta velocidade também enfatizam o torque hidráulico, mas dão mais peso à alimentação precisa. As células de recozimento e afilamento preferem designs compactos porque o espaço físico é limitado. As operações gerais de bobinagem são menos exigentes e muitas vezes aceitam cabeçotes de bobinagem elétricos. As equipes de reparos em campo adotam cabeçotes manuais porque são fáceis de reposicionar. Este padrão nos diz que a cabeça de enrolamento deve ser adequada ao processo e não comprada como um acessório genérico. Para um fabricante, selecionar um cabeçote com a curva de torque correta reduz as sobrecargas do motor. Para um fornecedor, oferecer múltiplas opções de acionamento ajuda os clientes a preparar suas linhas para o futuro. Estruturas rígidas e superfícies de guia usinadas aparecem como uma necessidade comum em todas as categorias. Ao especificar um cabeçote de enrolamento, pense no ciclo de trabalho completo, não apenas no diâmetro máximo do cabo. Uma cabeça que satisfaça tanto a força de tração quanto a precisão transversal minimizará os defeitos da bobina. É por isso que nossa equipe de engenharia trata a cabeça de enrolamento como parte de todo o sistema de bobinagem, e não como um componente separado.
Como escolher uma cabeça enroladora para sua linha de produção
A escolha de uma cabeça de enrolamento é uma decisão técnica que deve ser baseada em parâmetros mensuráveis. Comece com a faixa de diâmetro do cabo, pois ela determina o tamanho dos rolos-guia e das matrizes de conformação. A seguir, calcule a força máxima de tração necessária para o cabo mais pesado que você processa. Em seguida, observe a velocidade da linha e a relação transversal para garantir que o cabeçote possa sincronizar com o equipamento downstream.
| Parâmetro | Por que é importante | O que verificar |
|---|---|---|
| Faixa de diâmetro do cabo | Determina o rolo guia e o tamanho da matriz | Certifique-se de que os tamanhos máximo e mínimo do cabo sejam cobertos |
| Força de tração/torque | Evita escorregões e travamento do motor | Compare com a condição de corda mais pesada |
| Velocidade de rotação | Afeta a taxa de produção e a estanqueidade da bobina | Combine com a velocidade da linha e a taxa de deslocamento |
| Diâmetro e largura da bobina | Define o tamanho do pacote para envio e armazenamento | Verifique as dimensões do tambor ou da bobina anterior |
| Tipo de unidade | Afeta o consumo e controle de energia | Escolha elétrico, hidráulico ou servo com base no ciclo de trabalho |
Para uma linha de cabo industrial típica, uma tolerância de diâmetro da bobina de mais ou menos 2% é uma meta inicial razoável. Se a sua embalagem downstream for automatizada, você poderá precisar de um controle mais rígido. Considere também a pegada do chão. Uma cabeça de enrolamento compacta com um gabinete de controle separado pode economizar espaço valioso em uma oficina existente.
- Verifique se as superfícies guia estão endurecidas e substituíveis.
- Peça a curva de torque do motor, não apenas a potência do motor.
- Verifique se o curso transversal corresponde à largura do tambor.
- Confirme se os intertravamentos de segurança estão incluídos para paradas de emergência.
- Solicite documentação sobre a carga radial permitida no fuso.
Ao trabalhar com um fabricante ou fornecedor, pergunte como o cabeçote enrolador é testado. Um parceiro confiável deve ser capaz de fornecer relatórios dimensionais, certificados de materiais e resultados de testes práticos no tamanho máximo do cabo.
Qualidade do material e considerações de fabricação para cabeçotes enroladores
Uma cabeça de enrolamento de produção está sujeita a cargas cíclicas contínuas, fricção deslizante e choques ocasionais. É por isso que a qualidade do material é tão importante quanto a precisão dimensional. Estruturas de liga de aço forjada resistem melhor à deflexão do que estruturas soldadas com o mesmo peso. Os rolos-guia com dureza superficial de HRC 50 a HRC 55 prolongam a vida útil, reduzindo o desgaste dos fios do cabo.
O tratamento térmico é outra etapa importante. Um fuso devidamente endurecido e revenido pode absorver cargas de torção sem deformação permanente. Após a usinagem, o conjunto rotativo deve ser equilibrado para evitar vibrações em alta velocidade. Mesmo um pequeno desequilíbrio pode fazer com que a bobina se desloque e crie camadas deficientes.
- Construção de estrutura de peça única: reduz o afrouxamento das juntas aparafusadas e melhora a rigidez.
- Eixo de liga de aço com endurecimento por indução: resiste à fadiga torcional.
- Camisas de desgaste substituíveis: simplificam a manutenção e reduzem custos a longo prazo.
- Ranhuras de guia usinadas com precisão: mantêm o caminho do cabo estável.
Em nossa própria fábrica, os conjuntos de cabeçotes de bobinagem são produzidos com os mesmos princípios de serviço pesado de nossas prensas hidráulicas: construção em peça única, liga de aço e rigorosa inspeção dimensional. Cada cabeçote é verificado em relação ao diâmetro do cabo e à largura da bobina do cliente antes de sair da fábrica.
Manutenção da cabeça enroladora e falhas comuns
A manutenção de rotina de um cabeçote de enrolamento deve ser programada pelo menos uma vez por turno para linhas de alta velocidade e semanalmente para uso moderado. Os principais itens a serem inspecionados são lubrificação, desgaste da superfície da guia, torque do parafuso e condição da correia ou do acoplamento. Uma boa limpeza ao redor do cabeçote também evita que fios perdidos entrem nas caixas dos mancais.
| Falha | Possível causa | Remédio |
|---|---|---|
| O diâmetro da bobina varia ao longo do tambor | Porca transversal desgastada ou plataforma guia desalinhada | Ajuste o sincronismo transversal e substitua as peças desgastadas |
| A corda torce ou forma laços | Tensão incorreta ou velocidade excessiva da cabeça | Reduza a velocidade e aumente a tensão nas costas |
| Vibração em alta velocidade | Fuso desequilibrado ou montagem solta | Verifique o equilíbrio e reaperte todos os parafusos de fixação |
| Pontuação superficial em fios externos | Rolo guia rebarbado ou escala endurecida nas matrizes | Moa ou substitua os componentes da guia |
| Sobrecarga do motor | Apreensão do rolamento ou emperramento da corda no colar de formação | Pare a linha, elimine o congestionamento e inspecione os rolamentos |
Os operadores devem ser treinados para reconhecer os primeiros sinais de problemas. Uma pequena mudança no passo da bobina pode ser um aviso antecipado de desgaste transversal. Um ruído incomum vindo da zona de apoio deve ser investigado antes que se torne uma falha catastrófica. Manter um diário simples com leituras de turnos é uma maneira prática de avaliar a condição do cabeçote de enrolamento.
Perguntas frequentes sobre cabeçotes enroladores
Qual é a diferença entre uma cabeça enroladora e uma cabeça deitada?
Uma cabeça de assentamento é normalmente usada em moinhos de fio-máquina para formar uma haste sem fim em anéis sobrepostos. Uma cabeça de enrolamento no processamento de cabo de aço é geralmente anexada a uma máquina de enrolamento ou enrolamento e controla o enrolamento de um comprimento discreto de cabo. Ambos criam bobinas espirais, mas seus requisitos de velocidade, tensão e controle do produto são diferentes.
Qual é o tamanho da cabeça enroladora que preciso para um cabo de aço de 20 mm?
Para um cabo de aço de 20 mm, você deve escolher um cabeçote de enrolamento com um diâmetro mínimo do fuso maior que o diâmetro do cabo e uma ranhura guia larga o suficiente para passar o cabo suavemente. A força de tração necessária depende da construção do cabo, da oleosidade e da pressão da camada. Como regra geral, escolha uma cabeça avaliada pelo menos 25% acima da tensão máxima calculada.
Uma cabeça de enrolamento pode ser adaptada a uma máquina de bobinagem existente?
Sim, em muitos casos uma cabeça de enrolamento pode ser adaptada, desde que a máquina existente tenha espaço de montagem suficiente e um acionamento compatível. Você precisará verificar a altura do eixo, o padrão do flange e a potência disponível do motor. O retrofit é uma forma comum de aumentar a capacidade de produção sem substituir toda a linha.
Como evito que a corda torça durante o enrolamento?
A torção geralmente ocorre devido ao equilíbrio incorreto da tensão ou à alimentação do cabo em um ângulo muito alto. Use uma guia giratória que mantenha a corda alinhada com o centro da cabeça. Mantenha a contratensão com freio ou motor hidráulico e não exceda a velocidade de rotação recomendada para o diâmetro do cabo.
Com que frequência uma cabeça enroladora deve passar por manutenção?
O intervalo de serviço depende do uso. Para produção contínua, inspecionar os rolos-guia e rolamentos a cada 500 horas de operação e trocar a lubrificação conforme tabela do fabricante. Para uso intermitente, uma verificação semanal é suficiente para detectar o desgaste antes que afete a qualidade da bobina.
Se você trabalha com um fornecedor de cabeçotes enroladores, peça um manual de serviço e uma lista de peças de reposição antes de comprar. Isso ajuda sua equipe de manutenção a planejar o inventário e reduzir o tempo de inatividade.
Soluções de cabeçote enrolado de um fabricante confiável
produz equipamentos de processamento de cabos de aço desde 1992. Nossa linha de produtos inclui prensas hidráulicas de cabos de aço, máquinas de recozimento e afilamento, e a máquina de enrolamento de cabos de aço XT1600, que integra uma cabeça de enrolamento robusta com controle de tensão ajustável. O XT1600 foi projetado para fabricantes que precisam de bobinas constantes e repetíveis sem danificar a superfície do cabo.
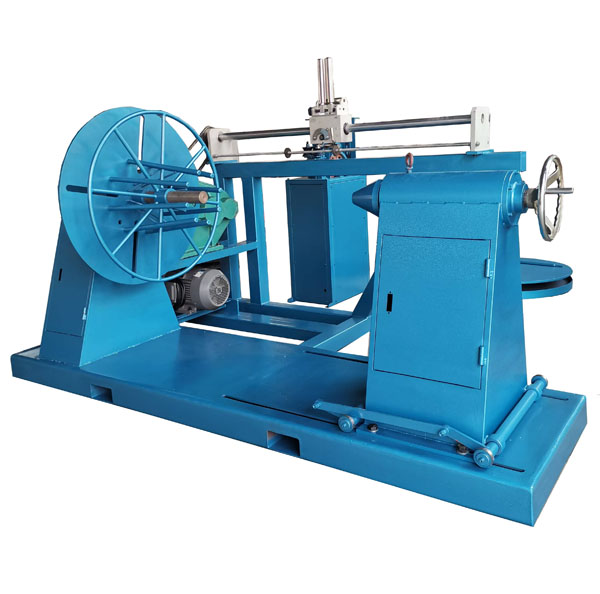 Máquina de enrolamento de cabo de aço XT-1600 para enrolamento e desenrolamento Esta máquina de enrolamento oferece tensão ajustável e controle de velocidade contínuo para produzir bobinas estáveis e repetíveis sem danos à superfície, tornando-a uma escolha prática para fabricantes que necessitam de enrolamento e separação confiáveis de cabos. Ver Produto →
Como fabricante e fornecedor direto, oferecemos soluções completas para oficinas de cordas, fabricantes de eslingas e atacadistas industriais. Exportamos para mais de dez países e podemos fornecer rolos-guia personalizados, configurações de torque hidráulico e intertravamentos de segurança para as dimensões específicas de sua bobina.
Se você quiser comparar sistemas, comece com nosso máquina de enrolar cabo de aço visão geral. Você também pode ler nosso artigo sobre para que é usada uma laminadora de cabo de aço para ver como uma linha de bobinagem se encaixa em um processo de produção completo.


Se você precisar de equipamento hidráulico personalizado ou consulta técnica, por favor sinta-se à vontade para entrar em contato com a equipe de vendas e engenharia da Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Estrada de Longgang, Rua do Porto de Gaogang, Cidade de Taizhou, China.
Direitos autorais © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Todos os Direitos Reservados.

