
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Cabo de aço cortado no comprimento certo: guia completo para corte e estampagem de precisão
Imagine uma oficina que acaba de ganhar um contrato para produzir 120 lingas de cabo de aço idênticas, cada uma com 3,75 metros de comprimento e uma manga de alumínio estampada em uma das extremidades. O operador monta um disco de corte e mede o primeiro cabo manualmente. A segunda peça é alguns milímetros mais longa. O terceiro é mais curto novamente. Quando a corrida termina, dez eslingas estão fora da tolerância de comprimento aceitável. Alguns devem ser descartados e o atraso atrasa a entrega. Este é exatamente o problema que um processo de corte longitudinal bem projetado resolve.
Cortar no comprimento certo no processamento de cabos de aço significa cortar um cabo em um comprimento preciso e repetível e preparar suas extremidades para a terminação pretendida. Não é uma ação única; é uma sequência controlada que inclui medição, corte, tratamento final e, em muitos casos, estampagem. Para fabricantes, fornecedores e atacadistas de cintas de elevação, a diferença entre uma linha profissional de corte no comprimento e uma bancada de corte aleatório geralmente aparece em registros de segurança, taxas de refugo e reclamações de clientes.
Ponto chave: Uma operação repetível de corte no comprimento é a base de toda eslinga de cabo de aço segura e eficiente.
O que significa "cortar no comprimento" no processamento de cabos de aço?
Cortar no comprimento é um termo de fabricação usado quando um cabo de aço é cortado de uma bobina a granel em uma dimensão especificada, geralmente com uma tolerância declarada. Ao contrário do corte normal, o trabalho de corte longitudinal deve produzir peças idênticas que possam ser equipadas com acessórios de extremidade, como mangas, dedais ou olhais, sem ajustes adicionais. O produto final pode ser uma linga de perna única, uma corda de ponte, um cabo de estai ou um conjunto de amarração.
Os requisitos de tolerância comuns vêm de desenhos de engenharia ou especificações de aquisição. Para muitas aplicações de cintas de elevação, é típica uma tolerância de ±1% do comprimento de corte. Para comprimentos mais curtos, é frequentemente utilizada uma tolerância absoluta de ±5 mm. As aplicações offshore e aeroespaciais podem exigir um controle ainda mais rígido. A máquina de corte, o método de medição e a habilidade do operador influenciam o cumprimento desses números.
Como o cabo de aço é um produto trançado, o processo de corte também afeta a condição do cabo. Se a extremidade ficar áspera ou desgastada, ela não poderá aceitar uma luva estampada de maneira limpa. É por isso que o corte profissional no comprimento certo está associado ao recozimento, afilamento, aquecimento ou fusão das extremidades antes de encaixar um soquete ou ponteira.
Ponto chave: Cortar no comprimento certo não é apenas uma operação de corte; ele constrói a base dimensional para todo o conjunto do cabo de aço.
Por que o corte no comprimento preciso é fundamental para a segurança e o custo
A precisão do comprimento afeta diretamente o ângulo de carga de uma eslinga. Uma cinta 10 mm muito longa ou muito curta em uma perna cria uma distribuição desigual de carga. Em uma tipoia de duas pernas, isso pode aumentar a tensão em uma perna além da sua capacidade nominal. Esta não é uma questão cosmética; é uma questão de segurança de elevação.
Na fabricação, comprimentos imprecisos causam retrabalho caro. Se um cabo for cortado muito longo, pode ser impossível cortá-lo após a estampagem sem danificar a conexão. Se for muito curto, toda a peça vira sucata. Ao longo de um ano, essas perdas podem ser substanciais para um fornecedor OEM ou um atacadista que gerencia muitos pedidos em lote.
Comprimentos de repetição também melhoram a produtividade. Quando cada peça cortada chega à estação de estampagem com as mesmas dimensões, o operador pode configurar a prensa uma vez e processar todas as peças rapidamente. Isto é especialmente importante para produção de alto volume.
Finalmente, os sistemas de qualidade auditados exigem frequentemente rastreabilidade. Uma linha de corte no comprimento bem executada registra comprimentos nominais, comprimentos medidos e números de lote, apoiando a conformidade com padrões como ASME B30.9 ou EN 13414.
Conclusão: O corte no comprimento preciso evita a falha prematura do fio, reduz o desperdício e permite uma montagem repetível.
O processo de corte no comprimento do cabo de aço, passo a passo
Uma operação confiável de corte no comprimento segue uma sequência que protege o cabo e suporta terminações posteriores. A ordem exata pode variar, mas as etapas principais permanecem as mesmas.
- Medição e alimentação: O cabo de aço é puxado de uma bobina ou carretel através de uma roda de medição ou sensor laser. Um contador registra o comprimento e interrompe o feed no valor alvo. Isso elimina a necessidade de marcar cada corda manualmente.
- Cortando a corda: A unidade de corte pode usar uma serra, uma roda abrasiva ou uma lâmina hidráulica. Uma máquina dedicada de corte e afilamento combina o corte com uma operação de afilamento. O corte mecânico é preferido para pontas limpas sem danos excessivos pelo calor.
- Recozimento ou afunilamento das pontas: Após o corte, os fios finais devem ser fundidos ou cônicos para que não se desfiem quando a conexão for pressionada. Uma máquina de corte e afilamento de cabo de aço, como a RDQ1012, aquece a extremidade localmente e forma uma ponta lisa em forma de cone. Esta etapa é essencial antes de puxar a corda por uma manga ou inseri-la em um encaixe.
- Estampagem da conexão final: A extremidade acabada do cabo é colocada dentro de uma luva de alumínio ou aço, e uma prensa hidráulica aplica alta pressão radial. A prensa comprime a manga nos fios da corda, criando uma forte junta mecânica. A força de estampagem deve corresponder à luva, ao diâmetro do cabo e à construção.
- Inspeção final: A manga frisada é verificada com um medidor de passagem/não passagem. O comprimento total é verificado enquanto a corda está sob uma leve tensão. Qualquer peça fora das especificações é rejeitada antes da embalagem.
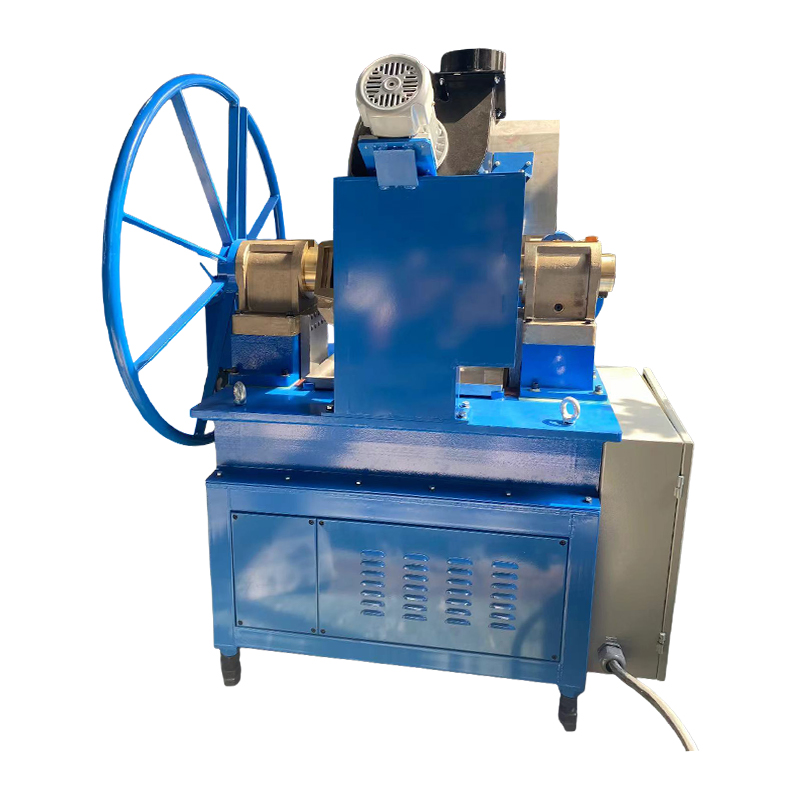 Máquina de corte e afilamento de cabo de aço RDQ-1012 para preparação final precisa Esta máquina derrete as pontas dos cabos em formatos cônicos ou espirais, tornando a transição para a estampagem mais suave. Ele é adequado para cabos de elevadores, mineração e guindastes dentro de uma faixa de diâmetro fixo, sem alterações de peças. Ver Produto →
A fase de corte e afilamento é onde muitas oficinas falham. Uma rebarbadora simples deixa uma ponta áspera que é difícil de inserir em uma luva. Ao usar uma máquina projetada para cortar e afilar, você pode tornar a próxima etapa de estampagem muito mais consistente.
Conclusão principal: A ordem das operações é importante. Se você pular a preparação final, a prensa de estampagem não poderá produzir uma terminação confiável.
Escolhendo o equipamento de corte certo
Para construir uma linha de corte no comprimento confiável, você precisa pensar além da ferramenta de corte. Os principais componentes são um sistema de desbobinamento ou desbobinamento, um dispositivo de medição, uma máquina de corte e afilamento e uma prensa hidráulica de estampagem. Se você comprá-los separadamente, deverá garantir que funcionem juntos. Se você comprar de um fabricante, a compatibilidade já está resolvida.
A tabela abaixo fornece uma comparação rápida dos principais tipos de máquinas usadas em uma oficina de corte de cabos de aço.
| Tipo de máquina | Função principal | Saída típica |
|---|---|---|
| Máquina de corte e afilamento | Corta a corda e funde a ponta | Extremidade do cabo limpa e cônica pronta para estampagem |
| Máquina de recozimento e afilamento | Recozimento final e forma cônica | Extremidade cônica e com alívio de tensão para montagens de alta resistência |
| Prensa hidráulica de estampagem | Pressiona mangas e encaixes na corda | Terminação finalizada com compressão controlada |
| Equipamento de medição e compensação | Alimenta e mede a corda da bobina | Comprimentos de corte consistentes com intervenção mínima do operador |
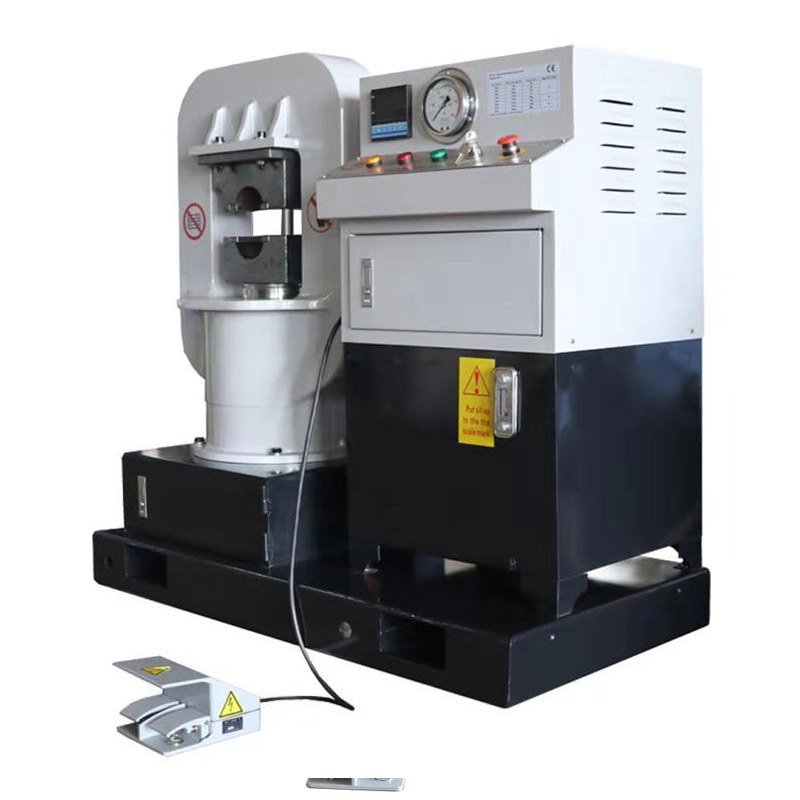 Prensa de cabo de aço com estrutura de cesta GT-200 para mangas de pequeno diâmetro Ideal para prensar mangas em cabos de 2 a 24 mm, esta prensa com certificação CE apresenta uma estrutura de cesto compacta, pistão que pode parar em qualquer posição e operação simples para terminações de eslingas consistentes. Ver Produto →
Ao escolher uma prensa de estampagem, observe a abertura máxima da mandíbula, a força de prensagem e a compatibilidade da matriz. Por exemplo, uma prensa com estrutura de cesto GT200 costuma ser suficiente para mangas usadas em cabos 6x19 e 6x37 em faixas de diâmetro comuns. A prensa também deve oferecer um movimento de aproximação rápido e um movimento de pressão lento para evitar danificar os fios.
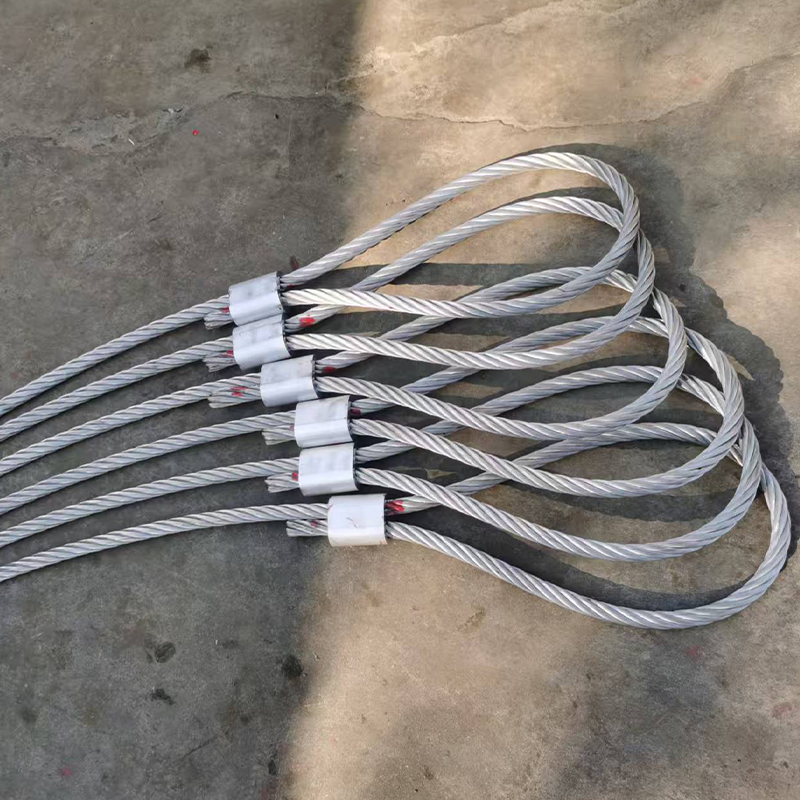 Virola ou luva de alumínio de acordo com DIN3093 para terminações de cabos confiáveis Esta ponteira de alumínio compatível com DIN3093 corresponde a diâmetros de cabo de 4 a 20 mm e fornece uma crimpagem segura e resistente à corrosão, reduzindo o risco de arrancamento quando combinada com a matriz de prensagem correta. Ver Produto →
Não se esqueça dos acessórios. As virolas de alumínio são amplamente utilizadas na produção de lingas cortadas sob medida porque se deformam sob pressão e se adaptam ao contorno do cabo. O material da ponteira, o diâmetro interno e a espessura da parede devem ser compatíveis com o cabo. Usar uma ponteira genérica com a liga errada é uma causa comum de extracção prematura.
Para uma seleção completa, revise o gama de máquinas de prensagem de soquete de cabo de aço para confirmar qual modelo se adapta ao diâmetro máximo do cabo e à força de pressão necessária.
Regra de seleção: Combine os equipamentos de corte, afilamento e estampagem como um sistema, não como máquinas independentes.
Erros comuns de corte no comprimento e como evitá-los
- Contando com medição manual de fita: A marcação manual introduz erro humano, especialmente com cordas longas. Use uma roda de medição ou codificador em um sistema de compensação.
- Ignorando o alongamento da corda: Uma corda sob tensão pode esticar ligeiramente quando medida e voltar a saltar após o corte. Meça com uma tensão baixa e reproduzível ou aplique um fator de correção para a construção do cabo.
- Usando o método de corte errado: O calor de uma roda abrasiva pode danificar o núcleo e os fios adjacentes. Para cabos sensíveis ao calor, use uma tesoura hidráulica ou uma máquina dedicada de corte e afilamento com aquecimento controlado.
- Ignorando a preparação final: Cortar uma corda e deixar a ponta crua dificulta a estampagem e pode fazer com que a manga escorregue. Sempre afunile ou funda a extremidade antes de empurrá-la em uma ponteira.
- Escolhendo uma impressora subdimensionada: Uma prensa com tonelagem insuficiente não consegue fechar totalmente a manga, resultando em baixa força de extração. Verifique a força de pressão em relação à carga de compressão necessária da luva.
- Não verificando após a primeira peça: Quando a primeira peça cortada está correta, os operadores geralmente presumem que o restante está correto. Verifique o comprimento e a bitola novamente após cada troca de lote ou troca de lâmina.
Mensagem principal: A maioria dos defeitos de corte no comprimento vem do controle do processo, e não do cabo em si.
Dicas de manutenção para máquinas de corte sob medida
Máquinas de corte sob medida precisam de cuidados regulares para manter a precisão. Matrizes soltas, lâminas gastas e válvulas hidráulicas sujas alteram a saída.
Inspecione frequentemente a lâmina de corte ou a borda de corte. Uma lâmina cega produz uma ponta áspera e pode deformar a corda. Para unidades cônicas aquecidas, monitore a temperatura e o tempo de permanência. Uma temperatura muito alta pode derreter o núcleo; uma temperatura muito baixa deixa uma conicidade fraca.
Para prensas hidráulicas, verifique o nível de óleo, a pressão e as vedações do cilindro. O óleo contaminado causa picos de pressão e estampagem irregular. Use a viscosidade e o intervalo de troca recomendados pelo fabricante.
Calibre também o sistema de medição de comprimento. Um pequeno erro no diâmetro da roda do codificador pode produzir um erro cumulativo a longo prazo. Limpe a roda e compare sua circunferência com um comprimento de teste pelo menos uma vez por semana.
Acompanhe na íntegra precauções de manutenção para prensas hidráulicas de cabo de aço para evitar paralisações não planejadas.
Lembre-se: A manutenção preventiva é mais barata do que retrabalhar um lote rejeitado de eslingas.
Perguntas frequentes sobre cabos de aço cortados no comprimento certo
O que é cortado no comprimento certo no cabo de aço?Cortar no comprimento certo significa cortar o cabo de aço de uma bobina em uma dimensão especificada com uma tolerância controlada. Na prática, inclui preparar a extremidade do cabo para que possa aceitar uma luva ou encaixe estampado. O resultado é uma peça pronta para montagem, utilizada em lingas, amarrações ou cabos estruturais. |
Que tolerância pode ser alcançada ao cortar o cabo de aço no comprimento certo?Uma tolerância típica é de ±1% do comprimento de corte para trabalhos de içamento em geral. Muitos desenhos de produção usam ±5 mm para peças mais curtas. Aplicações de ponta podem exigir um controle mais rígido, o que geralmente exige uma roda de medição de precisão, uma tensão de retorno estável e uma máquina de corte calibrada. |
O recozimento é necessário antes de estampar um cabo cortado no comprimento certo?O recozimento nem sempre é necessário, mas alguma forma de preparação final é. Afunilar ou fundir a extremidade do cabo evita que os fios se espalhem e torna mais fácil empurrar o cabo para dentro da manga. O recozimento também reduz a dureza e ajuda a morder a luva de maneira mais uniforme, o que é valioso para montagens de alta resistência. |
Um disco de corte manual pode ser usado para trabalhos de corte sob medida?Um disco de corte manual pode funcionar para trabalhos de reparo simples, mas não é recomendado para trabalhos de corte no comprimento de produção. Produz extremidades inconsistentes, cria danos causados pelo calor e depende muito da habilidade do operador. Uma máquina dedicada de corte e afilamento de cabos de aço proporciona comprimento repetível, extremidades limpas e uma conicidade preparada para a próxima etapa de estampagem. |
Como escolho a prensa hidráulica de estampagem certa para eslingas cortadas no comprimento certo?Escolha uma prensa com base no diâmetro do cabo, nas dimensões da manga e na força de extração necessária. Verifique a abertura da mandíbula, a força de pressão, a compatibilidade da matriz e a velocidade do ciclo. Uma prensa com estrutura de cesto como a GT200 é um ponto de partida prático para muitas construções de cabos de aço 6x19 e 6x37. Se você também produz soquetes, poderá ser necessário um modelo maior. |
Nota final sobre perguntas frequentes: Boas respostas para perguntas sobre corte no comprimento sempre resultam em medição consistente, corte controlado e estampagem verificada.
A produção de cabos de aço cortados no comprimento certo não é uma decisão de uma única máquina. É um sistema que vincula medição, corte, preparação final, estampagem e inspeção. Escolher o equipamento certo para cada etapa e mantê-lo sob controle permite que um fabricante, fornecedor ou atacadista forneça montagens seguras e consistentes.
Quer você opere uma pequena oficina de aparelhamento ou uma grande fábrica de montagem de cabos, comece com uma máquina de corte e afilamento confiável, combine-a com uma prensa hidráulica de tamanho correto e use ponteiras de alumínio ou aço certificadas. Essa combinação oferece a repetibilidade que o trabalho de corte sob medida exige.
Pensamento final: Invista no controle do processo tanto quanto no hardware da máquina, e sua produção cortada no comprimento permanecerá dentro da tolerância por anos.


Se você precisar de equipamento hidráulico personalizado ou consulta técnica, por favor sinta-se à vontade para entrar em contato com a equipe de vendas e engenharia da Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Estrada de Longgang, Rua do Porto de Gaogang, Cidade de Taizhou, China.
Direitos autorais © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Todos os Direitos Reservados.

