
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Máquina de corte no comprimento: como a precisão do comprimento molda eslingas e sucata de cabo de aço
Doze milímetros de cabo de aço, uma eslinga acabada de 4,5 metros e um erro de corte de 10 mm. Essa é a sequência que muitas lojas de fundas encontram nas manhãs de segunda-feira: o olho não pousa onde o desenho diz que deveria, a ponteira tem que ser cortada e um pedaço de corda que levou três minutos para ser preparado vai para a lixeira. O corte em si leva menos de um segundo e tudo depois depende do resultado.
Aqui está a versão resumida do que este artigo argumenta. Uma máquina de corte no comprimento certo é primeiro um dispositivo de medição e depois um dispositivo de corte. Os compradores que comparam as máquinas apenas pelo formato da lâmina ou pela tonelagem muitas vezes pagam por essa escolha posteriormente em sucata, retrabalho e eslingas rejeitadas, enquanto os compradores que partem da tolerância de comprimento e da condição final acabam com uma linha que funciona silenciosamente por uma década. A precisão do comprimento, e não a força de corte, é a especificação que decide o seu custo real por peça.
O termo abrange duas famílias de equipamentos bastante diferentes. Uma delas é a linha de corte de bobina usada no processamento de metal, onde um desbobinador alimenta a folha ou chapa através de um nivelador e uma tesoura produz peças planas. A outra é a máquina de corte longitudinal usada para cabos de aço, cabos, mangueiras e produtos longos semelhantes, onde o material chega em uma bobina ou bobina e sai em comprimentos medidos e preparados na extremidade. Ambas as famílias fazem as mesmas três tarefas: alimentar o material, medir e cortar no ponto certo. O que muda é como o material se comporta e, portanto, qual tolerância você pode manter de forma realista.
As seções abaixo cobrem componentes, princípio de funcionamento, tipos de máquinas, os números por trás da precisão do comprimento, perguntas de seleção que vale a pena fazer e as rotinas de manutenção que mantêm um cortador honesto. Quando o assunto se volta para o processamento de cabos de aço, recorremos à experiência de um fabricante em Jiangsu, China, que constrói prensas hidráulicas, unidades de recozimento e afunilamento e máquinas de enrolamento para esta indústria desde 1992 e envia para compradores na Europa, Sudeste Asiático, África e outros lugares.
Conclusão principal: uma máquina de corte longitudinal é tão boa quanto seu sistema de medição, portanto, tolerância e repetibilidade devem ser incluídas na cotação antes de discutir a força de corte e o tipo de lâmina.
O que uma máquina de corte longitudinal faz em uma linha de produção
Retire a chapa metálica e o sistema hidráulico e uma máquina de corte longitudinal executa três funções simples: puxa o material de um suprimento, rastreia quanto passou por um ponto de referência e aciona uma cabeça de corte quando o comprimento alvo é alcançado. O fornecimento pode ser uma bobina de aço de 10 toneladas em um mandril, um carretel de cabo de aço de 500 metros em um suporte de compensação ou um pacote de barras em uma mesa de rolos. A cabeça de corte pode ser uma lâmina de cisalhamento oscilante, uma guilhotina, um disco giratório, uma faca hidráulica ou uma unidade térmica que derrete e afunila a extremidade do cabo.
A complexidade está na medida, não no corte. A chapa metálica se move em uma faixa reta e previsível, portanto, um nivelador, um conjunto de rolos de alimentação e um codificador fornecem um comprimento confiável. O cabo de aço é uma estrutura torcida, elástica e levemente compressível. Ele gira à medida que se desenrola, armazena energia de torção, estica sob tensão e retorna quando a tensão é liberada. Uma roda de medição que funciona perfeitamente em chapa de aço de 1 mm pode perder três ou quatro por cento em uma corda de 20 mm se a tensão não for controlada.
Uma linha de bobina típica e uma estação de corte de corda típica compartilham os mesmos blocos de construção:
- Desbobinador ou desbobinador: um mandril, suporte de bobina ou carro de bobina que libera material sem folga.
- Estágio de tensão ou nivelamento: rolos de alimentação, um alisador ou um rolo dançarino que remove a folga e o conjunto da bobina.
- Estágio de medição: uma roda ou rolo acoplado a um encoder, às vezes com um batente final mecânico como reserva.
- Cabeça de corte: tesoura, guilhotina, serra, cortador hidráulico ou unidade de fusão, escolhida em função do material e do acabamento final pretendido.
- Descarga e suporte: uma mesa de saída, bandeja coletora, unidade de empilhamento ou transportador de retirada que evita que materiais longos se dobrem.
- Controle: CLP e IHM que armazenam a receita, contam peças, registram desvios e alimentam a próxima etapa do processo.
Há um hábito que separa as lojas precisas das movimentadas: elas nunca confundem o comprimento cortado com o comprimento final. Pegue uma tipoia de duas pernas, 4.500 mm entre os pontos de apoio, com um olhal pressionado em cada extremidade e um dedal dentro de cada olhal. O olhal consome a corda, o dedal aumenta o diâmetro e pressionar a ponteira alonga a montagem em uma quantidade pequena, mas repetível, normalmente alguns milímetros em uma corda de 16 mm. O comprimento de corte escrito na ordem de serviço deve incluir essas tolerâncias. As oficinas que tratam o comprimento do estiramento como o comprimento do corte perdem a diferença como taxa de rejeição, e a taxa de rejeição aumenta à medida que o diâmetro do cabo aumenta.
Conclusão principal: sempre defina se o comprimento no desenho é o comprimento acabado ou o comprimento cortado, porque a geometria do olho e a prensagem da ponteira absorverão vários milímetros antes que a cinta esteja completa.
Componentes principais e como uma máquina de corte sob medida faz o corte
Alimentação e medição
Três abordagens de medição dominam o mercado. O mais simples é um batente final mecânico: o operador alimenta o material até que ele toque uma placa fixa e depois corta. É barato, robusto e surpreendentemente preciso em materiais curtos e rígidos, mas é lento e depende da sensibilidade do operador. O segundo é um rolo de alimentação com codificador. Um rolo endurecido pressiona o material, conta as revoluções e as converte em comprimento. A precisão depende do diâmetro do rolo, do desgaste e do deslizamento, e é por isso que as máquinas de alta resistência retificam e recertificam seus rolos de medição em vez de simplesmente substituir o codificador. A terceira é uma alimentação servo com correção de malha fechada, onde o controlador compara o comprimento comandado com o comprimento medido e corta a próxima peça automaticamente.
O cabo de aço adiciona uma quarta variável: tensão. Se a corda for puxada com força para endireitá-la, o comprimento medido será esticado. Libere a tensão e a peça ficará curta. A tensão consistente, aplicada por um freio no suporte de compensação ou em um rolo dançarino, é mais importante do que um codificador de resolução mais alta.
As opções de cabeça de corte
A cabeça de corte determina o comprimento que você pode segurar e a condição da extremidade que você entrega para a próxima estação. A tabela abaixo compara os métodos vistos com mais frequência em oficinas de processamento de chapas metálicas e cabos. Os valores são faixas de planejamento indicativas; confirme-os com o fornecedor da máquina em relação ao seu próprio material e diâmetro.
| Método de corte | Materiais | Tolerância de comprimento típica | Condição final | Melhor ajuste |
|---|---|---|---|---|
| Lâmina de cisalhamento oscilante | Folha, tira, chapa até espessura moderada | ±0,5 a ±2 mm | Limpo, com rebarbas leves, deformação mínima | Bobinas cortadas em linhas de comprimento com alto rendimento |
| Tesoura guilhotina | Prato, tira pesada | ±1 a ±3 mm | Borda reta, rebarba na parte inferior | Placa mais espessa, velocidade mais baixa, serviço robusto |
| Tesoura rotativa ou voadora | Tira contínua | ±0,5 a ±1,5 mm | Boa vantagem em velocidade | Linhas que não podem parar a cada corte |
| Serra de disco abrasivo | Cabo de aço, cabo, barra | ±5 a ±20 mm | Rebarbas, calor, possíveis danos ao fio | Baixo volume, diâmetros mistos, oficina geral |
| Cortador de corda hidráulico | Cabo de aço, cabo | ±2 a ±5 mm | Corte limpo, as pontas devem ser agarradas ou fundidas | Oficinas de produção |
| Unidade de corte e afilamento | Cabo de aço | ±2 a ±5 mm plus a repeatable tip | Ponta cônica compacta que resiste ao desgaste | Eslingas, terminações, aplicações pull-through |
Dois detalhes nessa tabela têm um efeito direto no custo. Primeiro, uma rebarba não é apenas cosmética. Uma rebarba na extremidade do cabo danifica o interior da ponteira e pode cortar a luva de vedação, portanto, pode ser necessária uma etapa de rebarbação ou fusão. Em segundo lugar, o calor é importante. Um disco abrasivo aquece os fios localmente e, em cabos galvanizados ou com alto teor de carbono, esse calor pode reduzir a resistência local ou danificar a camada de zinco. Um cortador hidráulico corta à temperatura ambiente, razão pela qual é preferido quando o corte é próximo à parte de trabalho da eslinga.
Controle, contagem e rastreabilidade
Os controles modernos têm menos a ver com o corte e mais com a prova. Uma boa IHM armazena receitas por produto, conta peças boas e rejeitadas, avisa quando o desvio nos últimos dez cortes ultrapassa uma faixa definida e pode exportar um registro para auditoria do cliente. Se o seu cliente solicitar rastreabilidade nos acessórios de elevação, esse registro será muito mais fácil de produzir a partir de um controlador de máquina do que de um viajante de papel.
Conclusão principal: compre primeiro a medição e o controle de tensão necessários e, em seguida, escolha a cabeça de corte, porque um bom cisalhamento atrás de um rolo de alimentação deslizante ainda produz sucata.
Principais tipos de máquinas de corte longitudinal e onde cada uma se encaixa
Bobina cortada em linhas de comprimento para chapas e chapas
Esta é a interpretação clássica da palavra-chave. Uma linha de bobinas combina um desbobinador, um nivelador com vários rolos, um loop pit ou dançarino, um servoalimentador, uma tesoura e um empilhador. As velocidades da linha variam de alguns metros por minuto em chapas grossas até bem mais de sessenta em bitolas finas. A máquina é avaliada quanto à planicidade, esquadria, precisão de comprimento e qualidade da superfície. O investimento é significativo e o retorno depende do volume: estas linhas pertencem a centros de serviços, fabricantes de eletrodomésticos e produtores de painéis de construção, e não a oficinas de trabalho.
Cabos de aço e cabos cortados em máquinas de comprimento
As estações de corte de corda são compactas em comparação. Um suporte de pagamento libera a bobina, um freio ou dançarino mantém a tensão, uma roda de medição rastreia o comprimento e um cortador ou unidade de corte e afunilamento produz a peça. Como a corda é flexível, cortes longos precisam de suporte em vez de restrição: uma calha ou mesa de saída evita que a peça chicoteie e mantém a extremidade acessível. Essas máquinas são geralmente especificadas por faixa de diâmetro do cabo, faixa de comprimento, tolerância e ciclos por hora.
Máquinas combinadas de corte e preparação final
Uma parcela crescente da produção de eslingas utiliza uma única unidade que corta no comprimento certo e molda a extremidade em um ciclo. A extremidade pode ser fundida em uma ponta compacta, cônica para facilitar a inserção em uma ponteira ou soquete, ou recozida para aliviar a tensão antes do processamento posterior. A combinação das duas etapas elimina uma operação de manuseio e, mais importante, elimina a chance de desgaste da extremidade do cabo entre as estações.
Equipamento de bobinagem e desembolso
A parte menos glamorosa da linha é muitas vezes aquela que a limita. Uma máquina de enrolamento motorizada que enrola o cabo uniformemente em um tambor ou carretel e o desenrola sem torcer, mantém o cortador a jusante fornecido com uma tensão constante. O enrolamento irregular cria picos de tensão e os picos de tensão criam peças curtas.
| Classe | Materiais handled | Faixa de comprimento típica | Nível de automação | Onde compensa |
|---|---|---|---|---|
| Bobina completa cortada na linha de comprimento | Aço, alumínio, bobina revestida | 300 mm a 12.000 mm | Alto, com empilhamento e embalagem | Centros de serviços de alto volume |
| Linha de bobina compacta | Bobina de calibre fino, faixa estreita | 200 mm a 6.000 mm | Médio | Pequenas oficinas de fabricação |
| Estação de corte de corda | Cabo de aço, cabo, hose | 500 mm a 100.000 mm | Médio, often manual handling | Produção de eslingas e cordames |
| Unidade de corte e afilamento | Cabo de aço | 500 mm a 60.000 mm | Médio to high | Lojas com pedidos repetidos de estilingues |
| Unidade de bobinagem e desembolso | Cabo de aço, cabo | Qualquer um, suporta a estação de corte | Baixo a médio | Qualquer loja que manuseie bobinas grandes |
Conclusão principal: combine a classe da máquina com seu material e volume, e não com seu orçamento, porque uma estação de corte de corda e uma bobina cortada no comprimento da linha resolvem problemas genuinamente diferentes.
Precisão de comprimento versus rendimento: o que os números mostram
A precisão do comprimento é o número que decide se uma máquina de corte longitudinal é barata ou cara ao longo de sua vida útil. Uma fresa que suporta ±1 mm e uma fresa que suporta ±20 mm podem parecer semelhantes em uma cotação, mas produzem taxas de refugo muito diferentes no mesmo pedido. O rendimento é igualmente importante, porque uma máquina lenta aumenta o custo de mão de obra para cada peça e aumenta o prazo de entrega. Para tornar a compensação visível, o gráfico abaixo representa o rendimento indicativo em relação ao desvio de comprimento para cinco configurações de corte encontradas em oficinas de eslingas e oficinas de metal leve. Os números são valores de planejamento compilados a partir de especificações típicas de máquinas e práticas comuns de oficina, e não garantem desempenho para nenhum modelo específico, portanto, use-os como ponto de partida para seus próprios testes. Compare o formato das barras em vez dos números exatos e pergunte em qual barra está o seu processo atual.
A primeira barra mostra por que o corte manual sobrevive apenas em trabalhos mistos e de baixo volume. Com cerca de vinte e cinco cortes por hora com uma fita métrica e uma serra abrasiva, o custo de mão de obra por peça é alto, e a faixa de desvio de cerca de vinte milímetros significa que qualquer eslinga com requisitos de comprimento apertados precisará de retrabalho. A segunda barra mostra o primeiro avanço real: um batente mecânico atrás de uma tesoura oscilante remove a fita métrica do laço, quase quadruplica a produção e reduz o desvio para milímetros de um dígito. Muitas pequenas oficinas consideram este o ponto onde a precisão deixa de ser o gargalo.
A terceira barra é onde as lojas de produção tendem a ficar. Uma roda de medição alimentada por codificador combinada com um cortador de cabo hidráulico atinge cerca de duzentos e cinquenta cortes por hora e comporta aproximadamente três milímetros, o que é suficiente para a maioria das lingas e terminações de uso geral. A quarta barra representa o teto de uma linha de bobina: uma alimentação servo com tesoura rotativa pode passar por quatrocentos cortes por hora e segurar cerca de um milímetro, mas essa precisão pressupõe uma tira plana e consistente, tensão controlada e um cisalhamento limpo, condições que a corda raramente fornece. A quinta barra mostra um compromisso deliberado. Adicionar uma estação de corte e conicidade custa algum rendimento, porque cada peça precisa de uma segunda operação dentro do mesmo ciclo, mas o desvio permanece dentro de cerca de um milímetro e meio e a extremidade do cabo chega à prensa pronta para uso.
Lidas em conjunto, as barras abordam três pontos práticos. Primeiro, precisão e velocidade não são uma troca direta. O salto do compasso um para o compasso três multiplica a produção por dez, ao mesmo tempo em que aumenta a tolerância, porque ambos os ganhos vêm da remoção do julgamento manual, e não do corte mais forte. Em segundo lugar, a maior melhoria para a maioria das oficinas não é uma lâmina mais rápida, mas um melhor sistema de medição e tensão, uma vez que é isso que converte o comportamento da barra um no comportamento da barra três. Terceiro, a última barra mostra que a preparação final deve ser contada como parte da operação de corte. Uma oficina que corta com precisão e depois desgasta a extremidade durante o manuseio simplesmente moveu a sucata rio abaixo, geralmente para a estação mais cara da fábrica.
O local onde o desvio realmente ocorre em sua planilha de custos depende de quantos olhais a funda possui. Uma tipoia de perna única com um olho pressionado absorve alguns milímetros sem reclamar. Um conjunto de eslinga de duas ou quatro pernas multiplica o erro: duas pernas cortadas em mais oito milímetros e duas em menos oito milímetros podem colocar o elo mestre fora do quadrado e forçar uma reconstrução de todo o conjunto em vez de uma única peça. Para montagens, a regra útil é manter a tolerância de corte em aproximadamente um quarto da tolerância de comprimento final permitida, de modo que as etapas de prensagem, assentamento e medição a jusante tenham espaço para se mover sem violar o desenho. Essa regra por si só explica por que as oficinas de montagem pagam pela alimentação do codificador mesmo quando uma parada mecânica passaria tecnicamente na inspeção do primeiro artigo.
Conclusão principal: melhorar o sistema de medição e tensão geralmente proporciona mais precisão e mais rendimento ao mesmo tempo, enquanto uma lâmina maior por si só não compra nenhum dos dois.
Pontos de seleção: como especificar uma máquina de corte no comprimento
Material, diâmetro e construção
Comece com o pior caso que você já executou, não com a média. A construção do cabo é tão importante quanto o diâmetro: um cabo com núcleo de fibra 6x19 se comporta de maneira diferente de um cordão compactado 6x36 ou de um cabo resistente à rotação, e uma máquina dimensionada para o mais fácil terá dificuldades com o mais difícil. Nas linhas de bobina, o limite de escoamento e a espessura determinam a tonelagem de cisalhamento, e a tira elástica de alta resistência exige mais força de retenção do que o aço-carbono da mesma bitola.
Faixa de comprimento e tolerância
Escreva a tolerância como uma faixa, não como um único número, e indique se ela se aplica ao comprimento cortado ou ao comprimento final. Uma especificação útil é algo como: comprimento de corte de 800 mm a 12.000 mm, tolerância ±3 mm em comprimentos acima de 2.000 mm, inspeção do primeiro artigo em cada novo código de produto. Formulações vagas como “corte preciso” são impossíveis de aceitar ou rejeitar no comissionamento.
Condição final e o que acontece a seguir
Pergunte à próxima estação o que ela precisa. Um operador de prensa que instala uma ponteira de alumínio deseja uma extremidade compacta, que não desfie e que deslize sem prender. Uma operação de soquete pode exigir uma extremidade cônica. Uma operação de soldagem ou estampagem pode exigir uma face quadrada e sem rebarbas. Especificar a condição final na fase de compra é muito mais barato do que descobri-la durante o comissionamento.
Taxa de transferência, automação e pegada
Calcule o rendimento que você realmente precisa dividindo as peças anuais pelas horas disponíveis e, em seguida, adicione trinta por cento de espaço livre. Decida quanto manuseio você deseja automatizar: configuração automática de comprimento, contagem automática, empilhamento ou enrolamento automático e rejeição automática de peças fora da tolerância reduzem o trabalho, mas acrescentam custos e obrigações de manutenção. Verifique antecipadamente a área ocupada e os requisitos de fundação, porque uma mesa longa precisa de espaço que uma estação compacta não precisa.
Serviço, peças sobressalentes e documentação
Uma máquina de corte longitudinal é um ativo de longa vida útil avaliado ao longo de uma década. Solicite a lista de peças de desgaste, a vida útil esperada das lâminas ou matrizes, o prazo de entrega para a substituição do rolo de medição ou da válvula hidráulica e se o software de controle pode ser copiado e restaurado localmente. Uma pequena lista de verificação para a fase de investigação:
- Material e diâmetro ou espessura do pior caso.
- Faixa de comprimento de corte e faixa de tolerância.
- Condição final necessária e o processo downstream.
- Peças por hora e horas por turno.
- Nível de habilidade do operador e linguagem de controle preferencial.
- Fonte de alimentação, espaço físico e equipamento de elevação disponíveis.
- Peças de reposição, treinamento e termos de garantia por escrito.
Conclusão principal: especifique o material do pior caso, a faixa de tolerância e a condição final exigida por escrito, porque essas três cláusulas decidem se a máquina será aprovada na aceitação.
Cortar, afunilar e prensar: um fluxo de trabalho de cabo de aço
Para a produção de eslingas e cordames, a máquina de corte longitudinal é um elo de uma corrente curta, e a corrente só funciona quando cada elo é projetado para os outros. Um fluxo de trabalho prático, utilizando equipamentos construídos por um fabricante especializado em máquinas para processamento de cabos de aço, é assim.
Etapa um: pagar e enrolar
Bobinas grandes precisam de desenrolamento controlado. Uma máquina de enrolamento motorizada enrola a corda uniformemente em um tambor ou carretel e a desenrola sem introduzir torção, o que mantém a tensão constante na roda de medição. Oficinas que lidam com vários tamanhos de cabos geralmente mantêm uma unidade de enrolamento e desbobinamento como amortecedor entre o armazém e a estação de corte.
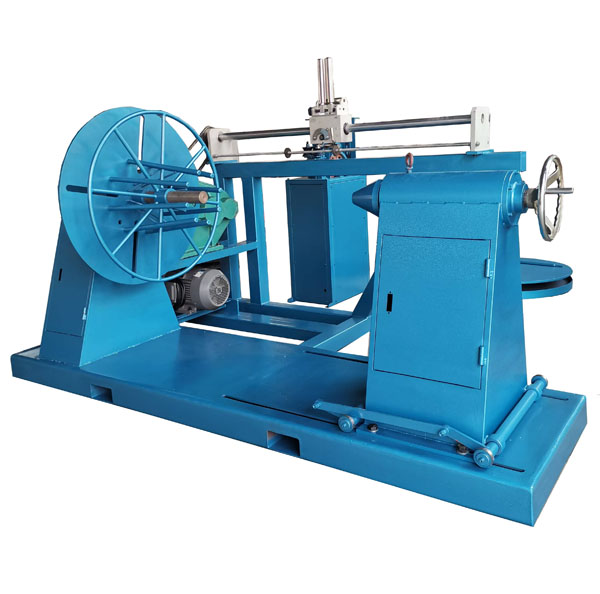 Máquinas para enrolar cabos de aço XT-1600 A máquina enroladora de cabo de aço é um dispositivo usado para enrolar ou desenrolar cordas. Possibilita a operação mecânica de enrolamento ou liberação de cabos de aço, melhorando o trabalho... Ver Produto →
Etapa dois: corte no comprimento certo e afine a extremidade
A estação de corte mede a corda, corta-a de forma limpa e molda a extremidade. Cortar e afilar em uma máquina elimina uma etapa de manuseio e produz uma ponta compacta que resiste ao desgaste, o que é importante quando a extremidade precisa passar por uma ponteira, um encaixe ou um olhal apertado. As configurações de comprimento são armazenadas por produto, portanto, um pedido repetido pode ser produzido sem precisar medir novamente do zero.
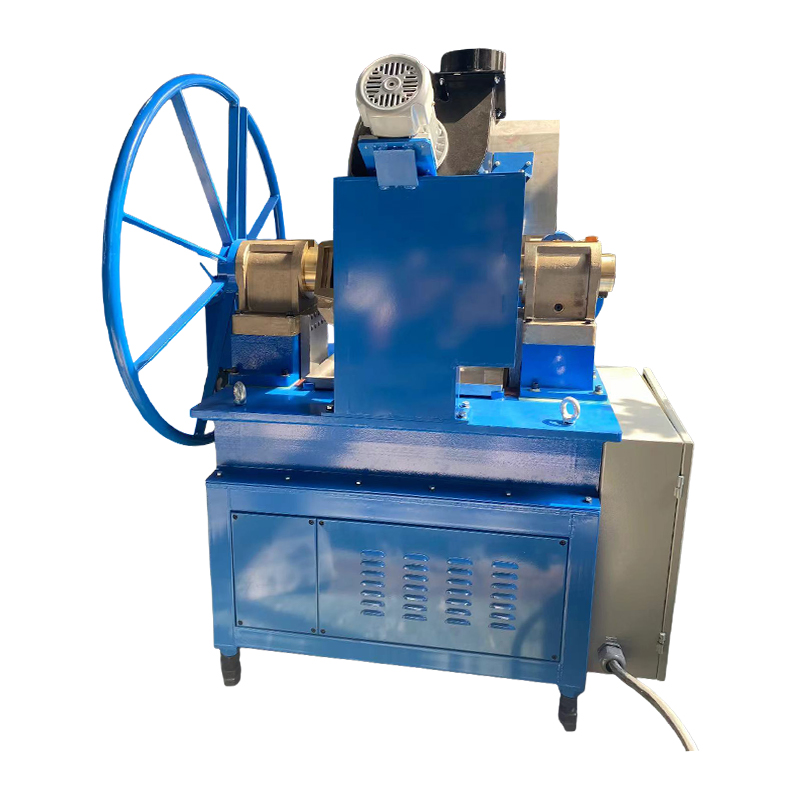 Máquina de corte e afilamento de cabo de aço RDQ-1012 As máquinas de corte e afilamento de cabos de aço da série RDQ, com alta velocidade de fusão e fáceis de operar, são aplicáveis para derreter cabos de aço de várias dimensões, es... Ver Produto →
Etapa três: encaixe o hardware e pressione
Com o comprimento correto e a ponta preparada, o cabo vai para uma prensa junto com uma ponteira de alumínio, uma ponteira de aço, um dedal ou um terminal estampado. A tonelagem da prensa deve ser compatível com a conexão e o diâmetro do cabo; pouca pressão deixa a conexão solta, muita deforma a corda. Uma prensa com estrutura de cesta é normalmente escolhida para trabalhos de içamento mais pesados, enquanto uma máquina com estrutura em C é adequada para estações de trabalho mais apertadas e de diâmetro menor.
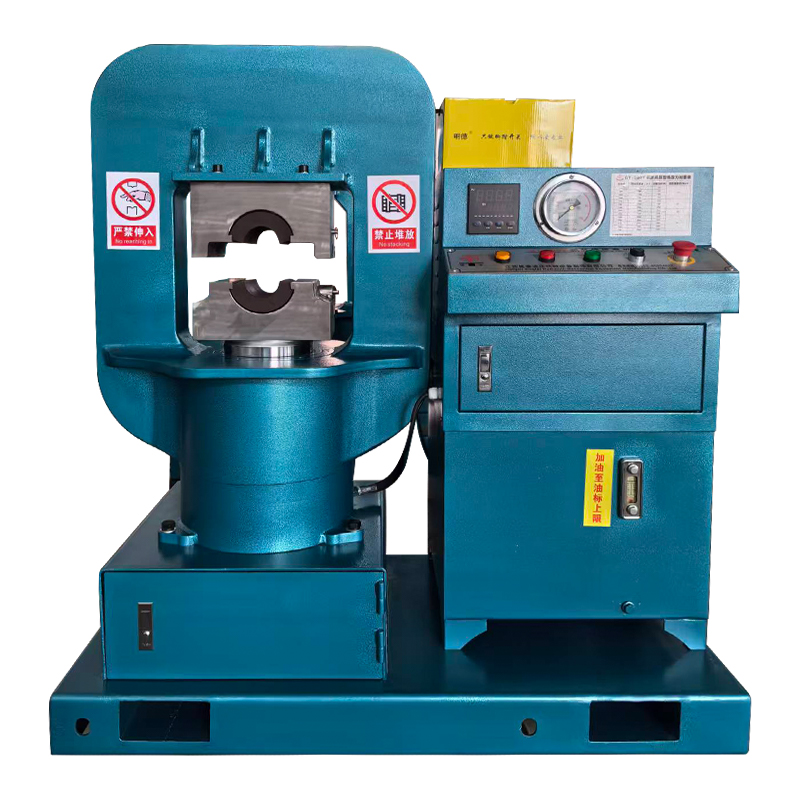 Máquina de prensa GT-300 para estilingue de cabo de aço (estrutura de cesta) A prensa de cabo de aço GT-300 serve para prensar cabos de tamanho pequeno de 6 mm a 30 mm. Ver Produto →
Etapa quatro: inspecionar, marcar e registrar
A peça acabada é medida de acordo com o desenho, a conexão é inspecionada e o número de série, comprimento e data vão para uma etiqueta ou registro de produção. Como os comprimentos de corte foram registrados na estação de corte, qualquer desvio encontrado na inspeção final pode ser atribuído a uma configuração específica da máquina e não a uma questão geral de habilidade do operador.
Dois acessórios merecem destaque porque são onde o corte encontra o caminho da carga. As ponteiras de alumínio, como o padrão DIN 3093 e as mangas de ampulheta, são os consumíveis que a maioria das lojas de fundas compram continuamente, e os dedais protegem os olhos do desgaste. Quando a máquina de corte, a máquina de prensar e esses acessórios vêm da mesma fonte, as tolerâncias já são correspondidas, o que elimina uma fonte comum de primeiros artigos rejeitados.
Conclusão principal: trate o corte, o afilamento e a prensagem como um processo em vez de três compras, porque a qualidade da conexão depende do comprimento e da condição final produzida a montante.
Manutenção e segurança para equipamentos cortados sob medida
Verificações diárias e semanais
A maior parte dos desvios de comprimento são evitáveis e baratos para serem interrompidos. Uma breve rotina cobre quase tudo:
- Verifique a roda de medição quanto a desgaste, detritos incrustados e pressão de contato correta no início de cada turno.
- Verifique a primeira peça de cada novo pedido contra uma fita ou paquímetro e registre a leitura.
- Inspecione a lâmina, a matriz ou a tesoura quanto a lascas, arredondamentos e folgas corretas uma vez por semana.
- Verifique semanalmente o nível do óleo hidráulico, a temperatura e o estado do filtro; substitua os filtros no intervalo do fabricante.
- Confirme se o freio de compensação ou o dançarino estão mantendo a tensão constante, e não apenas segurando o molinete imóvel.
- Teste a parada de emergência e todos os guardas antes do início do turno, e não uma vez por mês.
Lâmina, matriz e cuidados hidráulicos
As arestas de corte desgastam-se de maneira previsível: a rebarba cresce, o corte demora mais e o comprimento aumenta. Substitua ou reafie antes que a propagação atinja a faixa de tolerância, e não após uma reclamação do cliente. Em máquinas hidráulicas, a limpeza do óleo é o maior fator na vida útil da válvula, portanto, mantenha o ponto de enchimento limpo, use o tipo de óleo especificado e evite operar a bomba em altas temperaturas por longos períodos. As matrizes do tipo dobradeira usadas na prensagem de corda devem ser inspecionadas quanto a rachaduras no raio, uma vez que uma matriz rachada transfere esse formato para cada conexão subsequente.
Fundamentos de segurança
Equipamentos cortados sob medida armazenam energia duas vezes, no material e na hidráulica. Mantenha as mãos atrás das proteções, use apoios em vez de um segundo operador para controlar o material e nunca alcance o caminho de cisalhamento para fazer um corte curto. A corda acrescenta seus próprios perigos: as pontas cortadas podem chicotear, a torção armazenada pode se soltar repentinamente e um corte abrasivo produz faíscas e poeira que precisam de extração. Roupas largas e luvas perto de um rolo de medição giratório ou de um tambor enrolador são uma fonte reconhecida de lesões. Bloqueie a energia e libere a pressão armazenada antes de qualquer troca de lâmina e mantenha a área atrás da mesa de saída limpa para que peças longas não possam atingir um espectador.
Conclusão principal: medir a condição do rolo, a folga da lâmina e a limpeza do óleo hidráulico são responsáveis pela maior precisão e confiabilidade que você obterá de uma máquina de corte sob medida.
Comprando uma máquina de corte sob medida: verificações de custo, risco e fornecedor
O preço de compra é o menor número em todo o cálculo. O custo real de uma máquina de corte longitudinal é o preço de compra mais sucata, retrabalho, tempo de inatividade, peças sobressalentes e a mão de obra necessária para operá-la com a precisão que seus clientes exigem. Uma máquina que é vinte por cento mais barata, mas que mantém metade da tolerância, pode custar mais dentro de um ano em pedidos com tamanhos acima de algumas centenas de peças.
Decida primeiro de quem você está comprando e o que isso significa em termos de suporte. Um fabricante controla o projeto, o conjunto hidráulico e as peças de desgaste, e geralmente pode responder a questões de tolerância com dados de teste de sua própria fábrica. Um atacadista comercial pode oferecer um preço mais baixo e um catálogo mais amplo, mas a resposta técnica que você obtém pode estar um passo à frente das pessoas que constroem a máquina. Nenhum dos caminhos está automaticamente errado, mas as perguntas que você faz devem ser diferentes. Solicite ao fabricante um relatório de teste do primeiro artigo sobre material semelhante ao seu, as tolerâncias mantidas e a repetibilidade da máquina ao longo de um turno. Pergunte a um atacadista qual fábrica constrói a unidade, quem fornece o sistema de controle e onde as peças de reposição são armazenadas.
Antes de assinar, combine um teste de aceitação. A versão mais limpa é simples: envie seu próprio material ao fornecedor, especifique três comprimentos, peça cinquenta peças consecutivas por comprimento e exija o relatório de desvio com média e faixa. Se o fornecedor não fizer o teste, esse silêncio é uma resposta. Juntamente com o teste, fixe no contrato o seguinte: preços de peças de desgaste para os primeiros três anos, entrega de manual completo de peças e diagrama de fiação, horas de treinamento para dois operadores, termos de garantia incluindo componentes hidráulicos e tempo de resposta para uma visita de serviço.
Por fim, planeje a integração. Os dados de comprimento de corte são mais valiosos quando fluem para a próxima estação, seja ela uma prensa, uma unidade cônica ou uma lista de embalagem. As oficinas que registram os comprimentos de corte e de acabamento separadamente durante os primeiros três meses geralmente descobrem um deslocamento sistemático, geralmente de dois a oito milímetros, que pode ser compensado uma vez e depois esquecido. Esse único exercício de medição frequentemente se paga bem antes do término de qualquer período de garantia.
Conclusão principal: exigem um primeiro teste de artigo em seu próprio material com um relatório de desvio por escrito, porque esse único documento revela mais sobre um fornecedor do que qualquer especificação de catálogo.
Perguntas frequentes sobre máquinas de corte sob medida
Para que é usada uma máquina de corte longitudinal?
Ele converte material contínuo em peças medidas. Em chapas e chapas, uma bobina cortada no comprimento certo desenrola, nivela e corta peças em bruto. Em cabos de aço, cabos ou mangueiras, uma máquina de corte sob medida mede o comprimento e produz uma extremidade preparada para uma ponteira, soquete ou terminal.
Que tolerância de comprimento uma máquina de corte sob medida pode suportar?
Aproximadamente, uma configuração manual com uma serra abrasiva comporta mais ou menos vinte milímetros, uma parada mecânica com uma tesoura comporta cerca de oito milímetros, uma alimentação do codificador com um cortador hidráulico comporta cerca de três milímetros e uma alimentação servo com uma tesoura rotativa pode conter cerca de um milímetro em tira consistente. A corda geralmente fica na extremidade mais solta dessa faixa porque a tensão e a torção afetam a medição.
Uma máquina pode cortar chapas metálicas e cabos de aço?
Não está bem. As linhas de chapas dependem de tiras planas que passam por rolos e uma tesoura, enquanto as estações de cabos precisam de controle de tensão, uma superfície de medição redonda e um cortador que agarra os fios em vez de achatar uma banda. Comprar uma unidade de compromisso geralmente significa manter uma tolerância frouxa em ambos os materiais.
Por que o comprimento do meu corte varia de peça para peça?
As causas comuns são a medição do deslizamento ou desgaste do rolo, tensão inconsistente entre o desbobinador e o cortador, material armazenado na bobina com torção e desgaste da lâmina que permite que o cabo se mova antes que o corte seja concluído. Verifique primeiro a tensão e a condição de rolamento, uma vez que essas duas são responsáveis pela maior variação.
Preciso de uma máquina separada para afunilar a extremidade do cabo?
Não necessariamente. As unidades combinadas de corte e conicidade realizam ambas as operações em um ciclo, o que economiza manuseio e evita que a extremidade se desfie entre as estações. Se você já possui um cortador, uma unidade independente de recozimento ou fusão e afilamento pode ser adicionada como uma segunda etapa.
Com que frequência a lâmina ou matriz deve ser substituída?
Substitua ou afie novamente quando a rebarba crescer visivelmente, quando o tempo de corte aumentar ou quando o comprimento espalhado em uma série de peças atingir aproximadamente metade da faixa de tolerância. Para produção de alto desempenho, isso normalmente significa uma inspeção programada toda semana, em vez de esperar por uma falha.
Um cortador hidráulico é melhor do que uma serra abrasiva para cabos de aço?
Para trabalhos de produção, geralmente sim. Um cortador hidráulico corta à temperatura ambiente e deixa uma extremidade mais limpa, sem danos locais por calor ao cabo galvanizado ou com alto teor de carbono. Uma serra abrasiva continua útil para diâmetros mistos, peças únicas e materiais onde a rebarba pode ser removida posteriormente.
O que devo verificar antes de aceitar a entrega?
Faça um primeiro teste de artigo em seu próprio material, meça cinquenta peças consecutivas por comprimento especificado, verifique o relatório de desvio, verifique se as proteções e paradas de emergência funcionam, confirme a chegada de peças de reposição e manuais e treine pelo menos dois operadores antes que o fornecedor deixe o local.
Uma máquina de corte longitudinal pode ser integrada a uma prensa?
Sim, e muitas vezes vale a pena fazer isso. A alimentação de comprimentos cortados diretamente em uma estação de prensagem reduz o manuseio duplo e mantém a condição final controlada. O principal requisito é um buffer para que uma breve parada em uma das máquinas não interrompa a outra.
Conclusão principal: a maioria dos problemas de comprimento de corte remontam ao controle de tensão e à medição da condição do rolo, e não à lâmina em si.
Explorar mais
Se você estiver planejando uma estação de corte ou substituindo uma máquina que não mantém mais a tolerância, será útil trabalhar de trás para frente a partir da montagem finalizada. Defina o comprimento final, subtraia as tolerâncias para olhais e prensagem, defina a tolerância de corte em aproximadamente um quarto da tolerância do desenho e só então escolha a máquina. Essa sequência mantém a decisão em bases mensuráveis e torna o teste de aceitação simples.
Conclusão principal: comece a partir da montagem finalizada, volte ao comprimento de corte e deixe esse número orientar a especificação da máquina.


Se você precisar de equipamento hidráulico personalizado ou consulta técnica, por favor sinta-se à vontade para entrar em contato com a equipe de vendas e engenharia da Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Estrada de Longgang, Rua do Porto de Gaogang, Cidade de Taizhou, China.
Direitos autorais © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Todos os Direitos Reservados.

