
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Explicação dos olhais: tipos de cabos de aço, virolas, tonelagem de prensagem e seleção segura
Uma tipoia pode parecer perfeita e ainda assim ser um risco. Uma eslinga de cabo de aço fixada por uma ponteira de 16 mm prensada com uma matriz correspondente em tonelagem completa, usando uma ponteira de alumínio com certificação de dureza, simplesmente não é o mesmo produto que uma espremida em uma prensa de oficina que nunca atingiu a tonelagem exigida por sua ponteira, embora as duas estejam lado a lado no mesmo rack. A diferença aparece em um teste de prova ou no trabalho, e a essa altura o argumento já se tornou caro.
A resposta curta é esta: o limite de carga de trabalho de uma tipoia com olhal não é decidido pela corda. É decidido na terminação, onde o cabo, a ponteira e a força de pressão se unem. Todos os outros elementos, incluindo a construção do cabo, o dedal e a etiqueta de identificação, existem principalmente para proteger essa junção.
O que se segue aborda os tipos de olhais que você encontrará em trabalhos de içamento, cordame, reboque e marítimo, como um olhal de cabo de aço é realmente formado e pressionado, como combinar a tonelagem da prensa com o diâmetro do cabo, o que verificar na entrega e os modos de falha que apontam para um problema urgente em vez de desgaste normal.
Visão geral dos estilingues: tipos, materiais e onde cada um se encaixa
Uma tipoia de olho é qualquer tipoia cuja extremidade é fechada em um laço. Esse laço pode ser produzido pressionando uma virola na extremidade da corda virada para trás, dividindo e recolocando os fios para formar um olho flamengo, dobrando os fios de volta no corpo da corda, colocando a corda em um encaixe ou dobrando e costurando a correia. O método de construção, e não apenas o material, define a resistência e as regras de inspeção.
| Tipo de tipoia de olho | Como o olho é formado | Material típico | Onde normalmente é usado |
|---|---|---|---|
| Eslinga de cabo de aço com fixação por virola | Extremidade do cabo transformada em uma ponteira de alumínio ou aço e pressionada hidraulicamente | Cabo de aço galvanizado ou brilhante, classe 6x19 ou 6x36 | Trabalho geral de elevação, amarração, reboque, convés marítimo |
| Eslinga de cabo de aço de olho flamengo | Corda dividida em duas metades, recolocada em torno de uma ponteira de aço e depois fechada | Corda de aço multifilamentos | Levantamento pesado onde é necessária alta eficiência de terminação |
| Olhal de cabo de aço emendado à mão | Fios enfiados de volta no corpo da corda em uma emenda tradicional | Corda de aço, geralmente galvanizada | Terminações estabelecidas há muito tempo, reparos em campo, amarrações |
| Terminação com soquete | Extremidade do cabo aberta e ancorada em um encaixe com metal derramado ou resina | Corda de aço com soquete de aço | Caras estruturais, pendentes de guindastes, instalações permanentes |
| Eslinga de retorno de rede plana | A correia dobrada sobre si mesma e costurada | Correias de nylon ou poliéster | Cargas sensíveis a arranhões, serviço leve a médio |
Quando você compara uma eslinga de cabo de aço com uma eslinga de rede, a compensação raramente se refere apenas ao preço. Uma tipoia de cabo de aço tolera muito melhor abrasão, calor e arestas vivas, mas é mais pesada e menos indulgente em superfícies pintadas ou polidas. Uma tipoia de olhal de retorno é macia e leve, mas sua resistência depende do padrão do ponto e de manter o tecido longe de cortes e ataques químicos.
Três variáveis decidem qual construção se adapta a um trabalho:
- Tamanho do cabo ou da cinta em relação à carga, expresso como o limite da carga de trabalho e não como a força de ruptura.
- O ambiente, incluindo névoa salina, ácidos, exposição aos raios UV e temperatura operacional.
- O número de ciclos de carga, já que a fadiga na boca da ponteira é o motivo comum para a retirada de uma tipoia de olho.
Uma tipoia de olhal carrega sua carga nominal através do olhal, de modo que o laço é uma terminação e não uma curva. Inspecione e especifique primeiro a terminação e trate o cabo como elemento de suporte.
Dentro de uma eslinga de cabo de aço: corda, ponteira, dedal e terminal
Quatro componentes decidem como uma linga de cabo de aço se comporta sob carga. Cada um tem uma especificação que pode ser verificada, e cada um pode ser mal especificado sem que ninguém perceba até que um teste de prova o exponha.
A corda
A classe de corda controla o quão firmemente os fios preenchem a seção transversal e isso, por sua vez, afeta o quanto o ferrolho deve comprimir. Uma corda da classe 6x19 com núcleo de fibra é o ponto de partida comum para lingas gerais, enquanto a corda da classe 6x36, com mais fios e mais finos, dobra mais facilmente em diâmetros pequenos. As construções com núcleo de cabo de aço independente (IWRC) proporcionam maior força de ruptura para o mesmo diâmetro externo, mas um cabo mais rígido que exige mais força de prensagem. O cabo deve estar limpo e livre de fios quebrados na zona que ficará dentro do ferrolho, porque uma seção corroída ou danificada é uma base ruim para qualquer prensa.
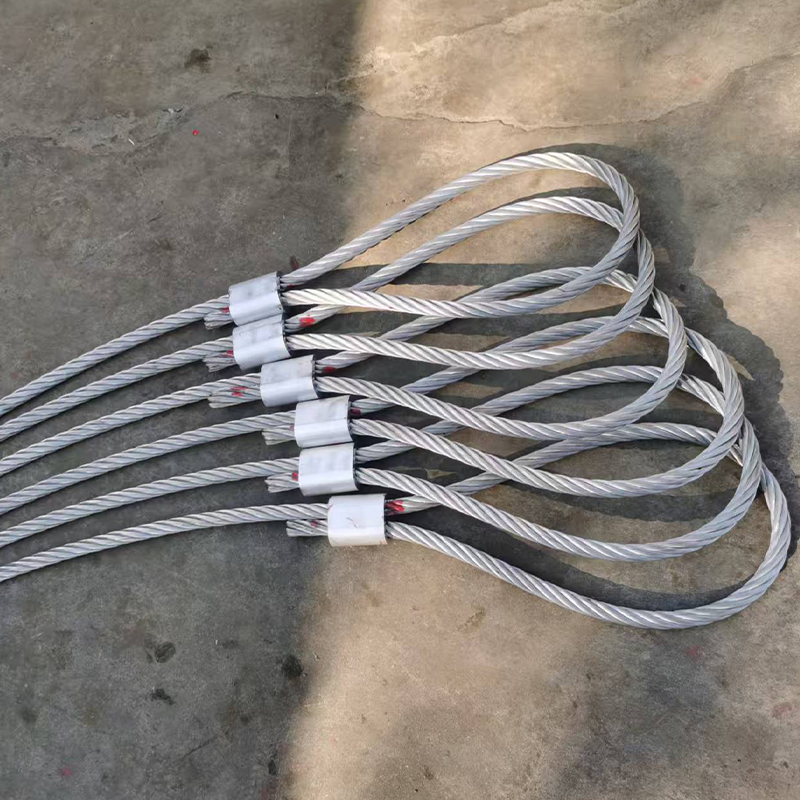 Virola de alumínio/manga de alumínio DIN3093 A ponteira de alumínio/manga de alumínio DIN3093 é um componente de terminação de cabo projetado com precisão, fabricado estritamente para cumprir o padrão DIN3093 - o padrão europeu... Ver Produto →
Virolas e mangas
A ponteira é onde a carga é transferida do cabo para a conexão. As ponteiras de alumínio produzidas de acordo com especificações reconhecidas, como aquelas feitas de acordo com as dimensões DIN 3093, são extraídas de uma liga controlada e tratadas termicamente até uma faixa de dureza definida. O alumínio macio e não especificado se deformará sob a matriz e nunca desenvolverá a aderência necessária, mesmo em uma prensa que atinja a tonelagem total. As mangas de ampulheta usam um furo moldado que separa as duas partes do cabo dentro da conexão e controla como o metal flui durante a prensagem, o que reduz o risco de o cabo se cortar.
Dedais
Um dedal não é decoração. Ele define o raio mínimo que a corda vê dentro do olhal, distribui a pressão do rolamento contra um gancho ou manilha e protege a corda contra abrasão. Uma eslinga avaliada com um dedal está sendo avaliada supondo que o dedal esteja presente.
Terminais de estampagem
Quando a extremidade de um conjunto precisa ser aparafusada, rosqueada ou fixada com pinos em vez de enganchada, um terminal estampado substitui o olhal. O princípio de prensagem é o mesmo: um corpo de aço é comprimido na extremidade do cabo e a qualidade dessa prensa decide a eficiência de toda a montagem.
Uma ponteira de liga e dureza desconhecidas é o defeito oculto mais comum em uma tipoia de baixo custo, porque o encaixe parece correto, mas não oferece uma aderência confiável.
Como é feita uma tipoia de olho: do carretel à carga de prova
A maioria das falhas urgentes são falhas de processo e não falhas de equipamento. A sequência abaixo reflete como uma loja de fundas devidamente organizada lida com tipoias oculares protegidas por ponteira e todas as etapas existem para proteger a terminação.
- Desenrole e corte no comprimento certo. Uma máquina de enrolar mantém o cabo reto e sem torção enquanto ele é medido e cortado, de forma que nenhuma rotação residual seja armazenada na montagem. A corda que chega à prensa com uma torção geralmente fica presa dentro da ponteira.
- Afunilar e recozer a extremidade do cabo. O recozimento relaxa o fio, remove a tensão residual e queima o excesso de lubrificante na extremidade, enquanto o afunilamento compacta os fios para que a extremidade entre na ponteira de forma limpa e assente completamente. Dependendo da oficina, isso é feito com uma máquina de recozimento dedicada, uma máquina de recozimento e afilamento, uma máquina de corte e afilamento ou uma máquina de fusão e afilamento, já que o corte por si só deixa uma extremidade aberta que nunca se ajusta corretamente.
- Insira a corda na ponteira e posicione-a na matriz. A corda deve estar totalmente encaixada no batente final. Se parar, a virola irá segurar menos corda do que o projeto assume, e a deficiência não será visível do lado de fora.
- Pressione em um movimento contínuo até atingir a tonelagem total. Cursos parciais, repressão e parada no meio do curso produzem fluxo de metal irregular. O perfil da matriz deve corresponder ao ferrolho e a prensa deve ser capaz de manter sua força nominal durante todo o curso, e não apenas no início do ciclo.
- Meça o ferrolho após pressionar. O comprimento da virola e as dimensões dos planos são a verificação prática na oficina. Uma ponteira que foi deformada fora da janela esperada foi subprensada ou superprensada, e ambas as condições são motivos para rejeitar a montagem.
- Teste a carga da eslinga acabada. Uma carga de prova é aplicada no nível exigido pela norma vigente, que para lingas de cabo de aço é normalmente o dobro do limite de carga de trabalho, embora a norma aplicável e a aplicação devam sempre ser confirmadas.
- Marque e marque. O limite de carga de trabalho, o tipo de eslinga, o comprimento, a identificação do fabricante e a data de fabricação constam de uma etiqueta durável anexada ao conjunto.
A tonelagem total mantida durante todo o curso é o que converte uma ponteira de um acessório em uma terminação, e nenhuma inspeção visual posterior pode substituí-la.
Comparando a eficiência da terminação: onde uma tipoia ocular perde força
Os valores de eficiência citados para diferentes terminações de olhal não são idênticos, e a lacuna explica por que duas lingas feitas do mesmo cabo podem se comportar de maneira muito diferente sob a mesma carga. O gráfico abaixo compara valores típicos amplamente citados para os principais métodos de terminação.
O padrão é consistente em todas as referências de rigging publicadas: terminações que desenvolvem sua aderência gradualmente, como um encaixe derramado ou um olho flamengo de fio dividido, tendem a se aproximar da resistência total da própria corda, enquanto as terminações que dependem da compressão mecânica de um encaixe concentram a tensão em uma seção mais curta da corda. Essa concentração é a razão pela qual uma ponteira de alumínio prensado é normalmente tratada como uma terminação de eficiência ligeiramente inferior do que um soquete, mesmo quando feita corretamente.
Seguem duas conclusões práticas. Primeiro, o fator de projeto aplicado a uma eslinga é calculado com base na força de ruptura do cabo e, em seguida, ajustado para eficiência de terminação, razão pela qual uma eslinga com olhal feita com clipes de cabo de aço nunca deve ser tratada como equivalente a uma eslinga prensada do mesmo tamanho de cabo. Em segundo lugar, os números acima são valores típicos e não garantias, e o padrão vigente, a geometria do ferrolho, a condição da matriz e a competência do operador alteram o resultado. Uma oficina bem administrada que verifica sua prensagem com base em amostras geralmente pode demonstrar resultados consistentemente melhores do que uma oficina mal controlada que usa nominalmente os mesmos componentes.
A eficiência de terminação define o limite real para uma tipoia de olhal, portanto, atualizar a corda e manter um método de terminação fraco não compra quase nada.
Estrutura C ou estrutura de cesta: escolhendo a prensa atrás da tipoia
Se você construir olhais em vez de comprá-los, o estilo da estrutura da sua prensa determinará quais conjuntos você pode prensar, com que rapidez você pode carregá-los e quanta deflexão você verá em alta tonelagem. Ambos os estilos fazem o mesmo trabalho, mas se adequam a diferentes condições de trabalho.
Prensas de estrutura C
Uma prensa com estrutura em C tem uma garganta aberta que é acessível por três lados, o que facilita o carregamento de uma montagem longa e acabada e mantém o operador longe de uma estrutura envolvente. As máquinas desta classe, como as prensas hidráulicas de cabo de aço menores, são normalmente usadas para cabos menores e para trabalhos onde o conjunto não pode ser girado livremente.
Prensas com estrutura de cesto
Uma estrutura de cesto ou estrutura fechada rodeia a zona de prensagem. A geometria fechada é muito mais rígida, portanto a deflexão sob carga é reduzida e a matriz permanece alinhada durante o curso. Isso é mais importante à medida que a tonelagem aumenta, porque uma estrutura que flexiona não fornecerá a mesma compressão na matriz que o manômetro sugere. Máquinas maiores, incluindo prensas de linga dedicadas, usam esse design exatamente por esse motivo.
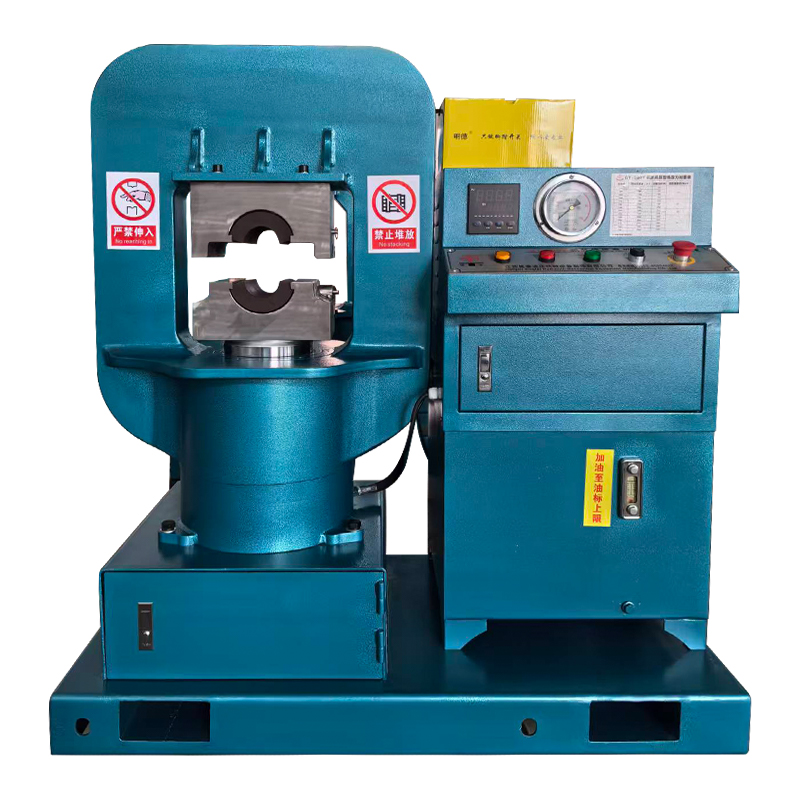 Máquina de prensa GT-300 para estilingue de cabo de aço (estrutura de cesta) A prensa de cabo de aço GT-300 serve para prensar cabos de tamanho pequeno de 6 mm a 30 mm. Ver Produto →
| Fator | Prensa de quadro C | Prensa com estrutura de cesto |
|---|---|---|
| Rigidez do quadro | A estrutura inferior e aberta flexiona mais | Estrutura mais alta e fechada resiste à deflexão |
| Faixa de tonelagem típica | Tamanhos de corda pequenos a médios | Tamanhos de corda médios a grandes e acessórios pesados |
| Carregando acesso | Três lados abertos, conjuntos longos fáceis de posicionar | Carregar através da abertura da estrutura, melhor para trabalhos curtos e repetidos |
| Mais adequado para | Trabalhos mistos, de baixo volume e de reparação | Fabricação de eslingas de produção e ponteiras de alta tonelagem |
| Alinhamento da matriz sob carga | Requer manutenção cuidadosa | Mais estável durante o curso |
A alimentação hidráulica é tão importante quanto a geometria do quadro. Um sistema de bomba dupla proporciona uma abordagem rápida com o estágio de baixa pressão e depois muda para o estágio de alta pressão para a compressão real, o que mantém os tempos de ciclo razoáveis sem sacrificar a força final. Se o estágio de alta pressão não conseguir manter seu valor nominal durante todo o curso, o terminal ficará subformado no meio, mesmo que o curso seja concluído.
A deflexão da estrutura transforma a classificação de tonelagem em um número otimista, portanto, as prensas de estrutura fechada são a escolha mais segura quando os tamanhos dos terminais e os diâmetros dos cabos aumentam.
O que confirmar antes de comprar tipoias para os olhos ou construí-las internamente
Como comprador, você está comprando um processo documentado em vez de um pedaço de corda com um laço na ponta. Como fabricante ou atacadista, você está vendendo a mesma coisa, e os compradores que entendem isso pedirão provas. Uma pequena lista de verificação elimina a maior parte da incerteza.
Para compradores de eslingas acabadas
- O padrão em que a funda é feita é indicado na etiqueta ou no certificado, e não na conversa.
- Limite de carga de trabalho, comprimento da linga e fator de projeto aplicado à força de ruptura do cabo.
- A especificação do ferrolho, incluindo o tipo de liga e a faixa de dureza, não apenas as dimensões externas.
- Registros de carga de prova onde o padrão ou a aplicação os exigir.
- Rastreabilidade ligando o lote de ponteira, o lote de corda e o registro de prensagem.
Para lojas que constroem eslingas internamente
- Uma prensa cuja tonelagem nominal realmente cobre a maior ponteira que você pretende fechar, com margem e não no limite.
- Um conjunto correspondente de matrizes para cada família de ponteiras que você usa, mantido em boas condições e substituído quando usado.
- Um indicador de tonelagem ou pressão que o operador pode ler no momento do golpe.
- Uma etapa de afilamento ou recozimento, não apenas um corte, para que as pontas do cabo assentem totalmente dentro do ferrolho.
- Uma janela de aceitação escrita para as dimensões do ferrolho após a prensagem e uma regra de rejeição quando ela for excedida.
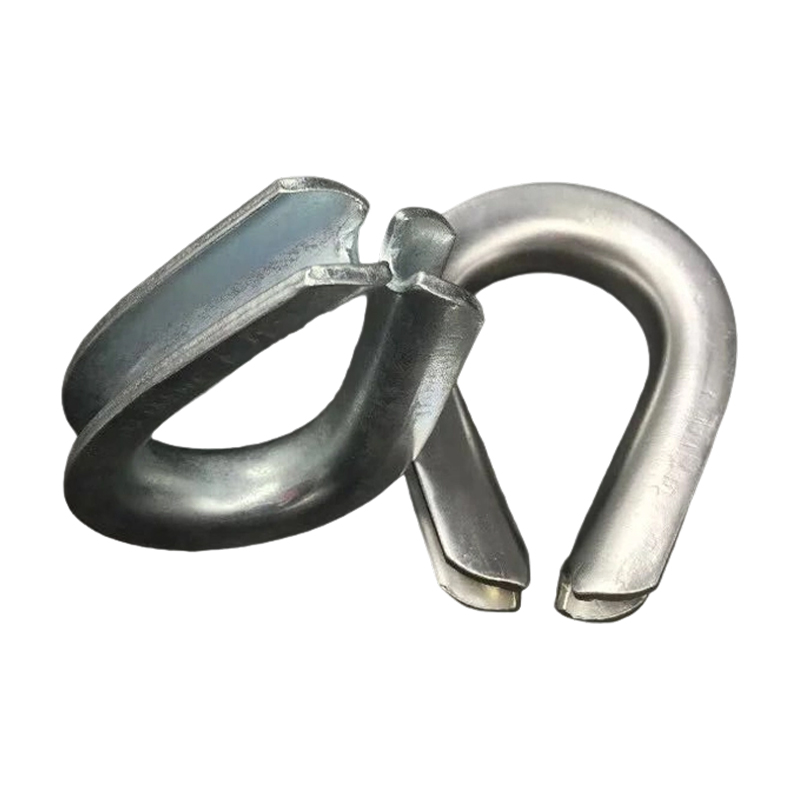 Dedais de cabo de aço Os dedais para cabos de aço são acessórios pequenos e duráveis projetados para reforçar os olhais (laços) dos cabos de aço, evitando desgaste, torções e falhas prematuras no ponto de conexão... Ver Produto →
Dedais deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Quando um único fabricante fornece a prensa e os terminais tubulares, a tonelagem, o perfil da matriz e a geometria do terminal tubular são desenvolvidos em conjunto, em vez de montados a partir de catálogos não relacionados. Essa combinação elimina toda uma categoria de incompatibilidade e é muitas vezes a razão prática pela qual uma linha de produção se contenta com um fornecedor em vez de três.
Se a liga da ponteira, a matriz e a tonelagem da prensa nunca foram especificadas como um sistema, a eslinga não terá classificação defensável, não importa quão boa seja a corda.
Inspeção, tolerâncias e modos de falha que importam
A inspeção da tipoia ocular consiste principalmente na leitura da terminação. O desgaste do cabo é fácil de ver e medir, enquanto os problemas com ponteira são sutis e progridem rapidamente depois de iniciados. A tabela abaixo cobre as verificações que realmente prevêem falhas.
| Ponto de inspeção | O que procurar | Retire do serviço quando |
|---|---|---|
| Corpo de virola | Rachaduras, marcas profundas, corrosão, deformação irregular | Qualquer rachadura ou deformação fora da janela de aceitação registrada |
| Corda na boca do ferrolho | Fios quebrados concentrados no ponto de entrada, torções, estrangulamentos | A contagem de fios quebrados excede o limite definido pela norma vigente |
| Olho e dedal | Dedal faltando, desgastado ou girando livremente em um olho distorcido | Dedal desgastado, rachado ou ausente |
| Corpo de corda | Corrosão, achatamento, enjaulamento de pássaros, danos causados pelo calor, descoloração | Corrosão severa, distorção ou qualquer seção afetada pelo calor |
| Etiqueta e marcação | Limite de carga de trabalho ausente, ilegível ou incompatível | A identificação não pode ser confirmada |
Corda puxada de uma ponteira quase nunca é um problema de corda. Ele aponta para subpressão, furo de ponteira superdimensionado, matriz incompatível ou cabo que não foi totalmente inserido antes do golpe. A rachadura da ponteira aponta para o outro lado, em direção a sobrepressão, uma matriz desgastada ou uma conexão com dureza fora da especificação. A gaiola de pássaros dentro ou fora da ponteira geralmente indica que a corda foi torcida durante a montagem ou que a extremidade foi cortada em vez de cônica.
A corrosão se comporta de maneira diferente em uma ponteira de alumínio e no cabo circundante. Em ambientes salinos ou químicos, o encaixe pode deteriorar-se por dentro enquanto o cabo parece aceitável, portanto os conjuntos usados em trabalhos marítimos merecem mais atenção na virola do que no meio do vão.
O deslizamento do cabo de uma ponteira é um defeito de pressão e não um desgaste, o que significa que deve desencadear uma revisão do processo, e não apenas o desmantelamento de uma eslinga.
Disciplina de Manutenção e Oficina
As prensas que fazem as tipoias oculares vivem em um ambiente hostil. Partículas de metal, névoa lubrificante e ciclos repetidos de alta força desgastam matrizes, vedações e componentes hidráulicos, e uma prensa que perdeu tonelagem silenciosamente continuará produzindo eslingas que parecem corretas. Verificações diárias das condições da matriz, nível de óleo e leituras de pressão são baratas; um lote rejeitado de eslingas não é.
Dois hábitos separam as lojas confiáveis das demais. O primeiro é um registro de prensagem: lote de ponteira, lote de cabo, número da matriz, configuração da prensa, operador e data. A segunda é uma verificação periódica da produção da prensa em relação a uma referência conhecida, de modo que um medidor flutuante seja detectado antes de chegar ao cliente. Orientações práticas sobre como manter prensas hidráulicas de cabo de aço em condições de uso cobre a maioria das tarefas rotineiras que uma loja de fundas precisa.
O armazenamento também é importante. As eslingas mantidas em concreto úmido, expostas a vapores ácidos ou deixadas sob a luz direta do sol envelhecerão mais rapidamente do que sugerem seus registros de trabalho, e as ponteiras de alumínio são particularmente sensíveis ao contato prolongado com produtos químicos agressivos.
Uma prensa que perdeu tonelagem não se anunciará, portanto a verificação programada da produção de força protege toda a produção.
Perguntas frequentes: tipoias oculares, virolas e seleção de prensas
Para que serve uma tipoia para os olhos?
Uma tipoia de olhal é usada para conectar uma carga a um gancho, manilha ou elo mestre. O laço em cada extremidade espalha a conexão ao longo de um raio e dá ao rigger um ponto de fixação estável, razão pela qual as eslingas de olhal são comuns em trabalhos de elevação, reboque, amarração, amarração e amarração em geral.
Como é formado o olhal de uma linga de cabo de aço?
O método de produção mais comum é virar a extremidade do cabo para trás e fechá-la com uma ponteira prensada hidraulicamente, de alumínio ou aço. Olhos flamengos de fio dividido, emendas feitas à mão e encaixes vazados são alternativas, cada um com sua própria eficiência e características de inspeção.
O que determina o limite de carga de trabalho de uma tipoia?
O limite de carga de trabalho é derivado da força de ruptura do cabo dividida pelo fator de projeto e depois ajustado para a eficiência da terminação. Como a terminação geralmente é o elemento limitante, duas lingas feitas de corda idêntica podem suportar cargas nominais diferentes.
Qual é a diferença entre uma tipoia de olhal de retorno e uma tipoia de olhal de cabo de aço?
Uma tipoia de olhal de retorno é normalmente uma tipoia de tecido cujo tecido foi dobrado para trás e costurado para criar o laço. Uma eslinga de cabo de aço usa cabo de aço e uma terminação mecânica, o que a torna muito mais resistente à abrasão, ao calor e às bordas afiadas, mas mais pesada e menos suave nas superfícies acabadas.
Uma tipoia para os olhos precisa de um dedal?
Se a eslinga for avaliada supondo que um dedal esteja instalado, então sim. O dedal mantém o formato do olho, distribui a pressão do rolamento e protege a corda contra a manilha ou gancho, e sua ausência altera as condições de carga dentro do olho.
Que tonelagem de prensa é necessária para prensar uma ponteira?
A tonelagem depende do tamanho da ponteira, do diâmetro do cabo e da construção do cabo, e não de uma única regra prática. Como regra geral, cabos pequenos são manuseados na faixa de tonelagem inferior e conjuntos de lingas maiores passam para a faixa de várias centenas de toneladas, razão pela qual a rigidez da estrutura se torna um fator decisivo. O fabricante da ponteira e da prensa deve confirmar a configuração para cada combinação.
Com que frequência as tipoias oculares devem ser inspecionadas?
A maioria dos regimes de local de trabalho exige uma inspeção periódica documentada, geralmente em intervalos de seis meses ou menos, com verificações mais frequentes quando as eslingas são usadas em condições severas. Qualquer eslinga envolvida em um incidente ou sobrecarga deve ser inspecionada e testada antes de retornar ao serviço.
Uma tipoia danificada pode ser reparada?
Anilhas e terminações não devem ser reparadas em campo. Uma eslinga danificada normalmente é retirada de serviço e, se um olhal de substituição for necessário, ele deverá ser produzido com a matriz, tonelagem e especificação de anilha corretas por uma oficina competente.
Quase todas as questões sobre as classificações da tipoia levam ao mesmo ponto: a terminação, e não a corda, decide o que a tipoia pode transportar com segurança.
Os olhais ficam no final de uma longa cadeia de suprimentos, e os últimos segundos dessa cadeia, quando a ponteira é pressionada, decidem se o produto merece sua etiqueta. Uma liga de virola controlada, uma matriz que corresponda à conexão, uma prensa que mantenha a tonelagem completa durante o curso, uma extremidade cônica do cabo e uma carga de prova documentada não são refinamentos opcionais. Eles são a diferença entre uma funda que passa em um teste e uma funda que sobrevive a uma temporada.
Para os compradores, isso significa fazer perguntas desconfortáveis sobre certificação e rastreabilidade, em vez de comparar listas de preços. Para fabricantes e fornecedores atacadistas que constroem eslingas em grande volume, isso significa tratar a prensa, as matrizes e as anilhas como um sistema compatível, uma vez que uma cadeia de componentes individualmente aceitáveis não produz automaticamente uma terminação aceitável. A Xingtai vem construindo prensas hidráulicas para cabos de aço, máquinas de recozimento e afilamento, máquinas de enrolamento e ponteiras combinadas desde 1992, que é a razão prática pela qual as variáveis de prensagem nesses conjuntos são especificadas em conjunto, em vez de montadas peça por peça.


Se você precisar de equipamento hidráulico personalizado ou consulta técnica, por favor sinta-se à vontade para entrar em contato com a equipe de vendas e engenharia da Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Estrada de Longgang, Rua do Porto de Gaogang, Cidade de Taizhou, China.
Direitos autorais © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Todos os Direitos Reservados.

